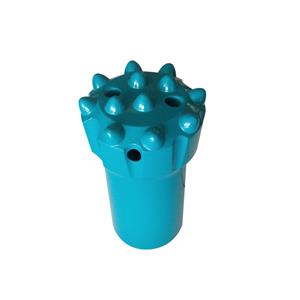
Usinage de fraises à boutons filetées : 5 contrôles pour préserver la durée de vie de l’outil
Pourquoi l'usinage des forets filetés détermine-t-il leur durée de vie ?
Un foret à molette fileté peut paraître impeccable à sa sortie d'atelier et pourtant perdre de l'énergie dès sa première utilisation. Le problème se situe souvent à l'intérieur de la tige : la référence d'usinage a changé entre deux opérations, un angle vif est resté près d'une gorge de coupe, ou une bavure a endommagé la tige de perçage correspondante.
Le corps de la tige n'est pas qu'une simple pièce d'acier maintenant les boutons. Il transmet l'énergie d'impact, supporte le filetage, guide la rotation et contribue à l'élimination des résidus de roche. De petites erreurs d'usinage peuvent donc engendrer des problèmes d'assemblage, une répartition inégale du chargement, une concentration des contraintes et une défaillance prématurée.
Les commandes suivantes constituent la base d'un usinage fiable des embouts filetés.
1. Utiliser une seule référence d'usinage tout au long du processus
La même référence d'usinage doit être utilisée pour le tournage du diamètre extérieur, le filetage et le fraisage des rainures d'évacuation des copeaux. Tout changement de référence en cours de production peut engendrer des erreurs de coaxialité.
Après un tel incident, un foret peut encore passer un contrôle visuel sommaire, mais le filetage, le diamètre extérieur et les canaux d'évacuation des copeaux risquent de ne plus être alignés. Une fois le foret en fonctionnement, ce désalignement peut engendrer un contact irrégulier et réduire l'efficacité du transfert d'énergie.
Un processus stable commence par un plan de données clair, un serrage cohérent et une vérification après chaque modification majeure de la configuration.
2. Considérer le fil comme un composant de transfert d'énergie
Le filetage assure la liaison principale entre le foret et la tige de forage correspondante. Il doit respecter les spécifications du dessin concernant le diamètre, le pas, le profil et les tolérances du filetage.
Un jeu excessif peut entraîner une perte d'énergie d'impact et une usure prématurée des surfaces de contact. Un jeu insuffisant peut compliquer l'assemblage ou provoquer le grippage de la connexion. Aucune de ces situations n'est acceptable lors d'une opération de forage en production.
Le contrôle de la qualité du filetage doit porter sur des éléments autres que le diamètre nominal. La surface du filetage, la zone de dégagement et le faux-rond doivent être exempts de rayures, de bosses, de bavures et de calamine. Ces défauts peuvent nuire à l'assemblage et amorcer des dommages dus à la fatigue.
Pour les acheteurs de forets de forage, il est impératif de vérifier simultanément la norme du filetage et les spécifications de la tige correspondante. Un bon foret ne saurait compenser un assemblage incompatible.
3. Laissez la poudre de roche s'échapper proprement
Les rainures et orifices d'évacuation des copeaux doivent être usinés conformément à leur emplacement et à leurs dimensions indiqués sur le plan. Leur rôle est d'assurer une évacuation fiable des roches concassées. Un passage mal positionné ou obstrué peut entraîner une accumulation de poudre autour du trépan, augmentant ainsi la friction, la chaleur et l'usure.
L'ouverture, le fond et les bords de la rainure doivent présenter une transition en R appropriée. Les angles vifs sont dangereux pour deux raisons : ils peuvent retenir la poussière de roche et créer une concentration de contraintes sous l'effet d'impacts répétés.
Le même principe s'applique à chaque transition sur le corps de la tige :
Le corps conique jusqu'au diamètre extérieur
Le diamètre extérieur jusqu'à la face d'extrémité
La rainure à copeaux vers la partie filetée
Toute autre modification de la section indiquée sur le dessin
Ces zones doivent respecter le rayon de congé spécifié plutôt que de présenter une transition abrupte à 90 degrés. Après usinage, un simple contrôle manuel est recommandé. L'opérateur doit vérifier la présence de marches, d'arêtes vives ou de bavures qui pourraient ne pas être visibles lors d'une inspection visuelle rapide.
4. Ébavurez les surfaces avec autant de soin que vous les usinez.
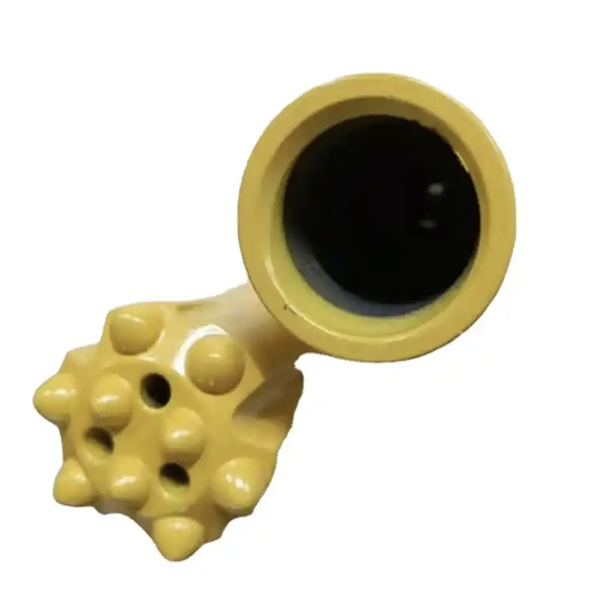
L'ébavurage complet est une exigence fondamentale, et non une simple finition esthétique. Il convient d'accorder une attention particulière aux racines des filets, aux arêtes du profil et aux angles de la gorge de dégagement.
Une méthode pratique consiste à effectuer une finition manuelle contrôlée avec du papier abrasif fin. L'objectif est d'éliminer la bavure sans modifier le profil du filetage ni le rayon de transition. Toute bavure résiduelle peut rayer la tige de perçage lors de l'assemblage, donnant l'impression qu'un filetage correct présente un mauvais ajustement.
Après l'ébavurage, le foret doit être nettoyé afin qu'aucune particule abrasive, aucun fragment d'oxyde et aucun copeau ne reste à l'intérieur du raccord fileté ou des passages de rinçage.
5. Intégrez l'inspection à chaque opération critique
L'inspection ne doit pas attendre que la pièce finie atteigne le poste de contrôle final. Chaque opération d'usinage critique doit faire l'objet d'une vérification à 100 %.
Les dimensions du filetage doivent être vérifiées à l'aide de calibres de filetage « GO » et « NO-GO ». La surface du filetage, la zone de dégagement et les rayons de transition doivent être contrôlés visuellement et au toucher. Cette méthode permet de détecter à la fois les erreurs dimensionnelles et les défauts de surface.
L'inspection finale doit comprendre un montage à blanc à l'aide d'un calibre de filetage et d'une tige de perçage standard. La tige doit s'insérer sans à-coups, sans blocage ni résistance anormale. Au serrage, le couple doit être uniforme et non augmenter brusquement à un point précis.
Ce test d'ajustement final permet de comparer les mesures effectuées en atelier aux conditions réelles sur le terrain. Un foret qui réussit le contrôle de diamètre mais qui se bloque lors de l'assemblage n'est pas prêt à l'emploi.
6. L'équipement est important, mais la rigueur des processus l'est encore plus.
Certains fabricants d'outillage étrangers utilisent des centres d'usinage multiaxes et concentrent la plupart des opérations de fabrication de corps de queue dans un seul système de production. Cette approche nécessite généralement un investissement important en équipement et permet d'obtenir une qualité stable avec une main-d'œuvre réduite. Son principal inconvénient réside dans un débit d'usinage inférieur.
De nombreux fabricants nationaux utilisent des processus distribués, des équipements d'usinage spécialisés et, dans certains cas, la manutention robotisée. Ce dispositif permet d'obtenir une efficacité élevée, des investissements en équipements réduits et une qualité stable lorsque le processus est correctement maîtrisé.
La leçon essentielle à retenir est que les étiquettes des équipements ne garantissent pas les performances des forets. Le contrôle du point de référence, l'inspection du filetage, la qualité de la transition, l'ébavurage et l'assemblage final à blanc sont autant d'éléments qui déterminent la performance constante du foret fileté fini.
7. Liste de vérification pratique pour la mise en production
Avant de procéder à l'expédition d'un embout fileté, l'équipe de production ou de contrôle qualité doit confirmer :
La révision du dessin, la norme du filetage et la référence d'usinage sont correctes.
Le diamètre, le pas et le profil du filetage sont conformes aux calibres appropriés.
Les surfaces de filetage et les zones de dégagement sont exemptes de rayures, de bosses, de bavures et de calamine.
Les rainures et les trous d'évacuation des copeaux correspondent à la position et aux dimensions spécifiées.
Toutes les transitions présentent le rayon requis et ne comportent aucun angle vif.
La pièce a été entièrement ébavurée et nettoyée.
Le montage à blanc avec la tige de perçage standard se déroule sans problème et le couple de serrage est uniforme.
Les rapports d'inspection peuvent être rattachés au lot d'usinage.
Quelles questions les acheteurs doivent-ils poser à leur fournisseur de mèches ?
Lors de la comparaison des embouts filetés, ne vous contentez pas de vous renseigner sur la qualité de l'embout ou son prix unitaire. Demandez également comment le fournisseur contrôle le corps de la tige filetée.
Un fournisseur fiable doit être en mesure d'expliquer le standard du filetage, la tige de forage correspondante, le repère d'usinage, la conception des rainures, la méthode d'ébavurage et la procédure d'inspection. Ces détails sont essentiels lorsque le trépan doit être utilisé avec des rallonges, des adaptateurs de tige ou un système de forage complet.
Pour les clients de Gaea Rock, l'association du trépan à bouton fileté avec la tige de forage appropriée et les composants de forage associés garantit un transfert d'énergie fiable de la perforatrice à la surface de coupe. Un raccordement correct, une évacuation propre des copeaux et un processus d'usinage rigoureux contribuent à préserver la productivité et la durée de vie de l'outil.
La durée de vie d'un foret à molettes filetées est garantie bien avant son entrée en contact avec la roche. Elle repose sur un point de référence stable, un filetage précis, des transitions fluides, un ébavurage complet et un contrôle rigoureux qui ne laisse aucune place à l'approximation.