Pourquoi le traitement thermique détermine-t-il la durabilité d'un embout fileté ?
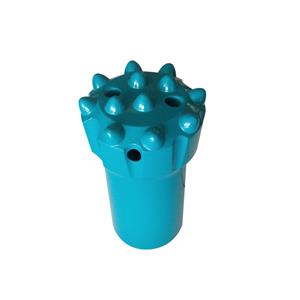
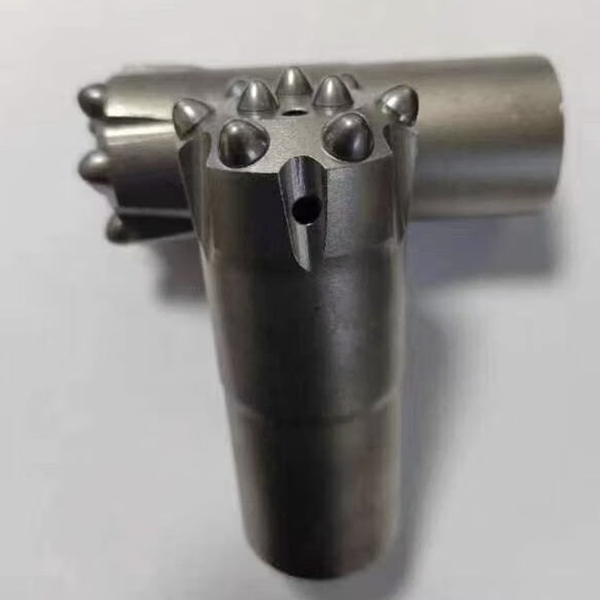
Une fraise à bouton filetée peut paraître impeccable à sa sortie d'usine : le filetage est propre, les boutons en carbure sont bien ajustés et la finition du corps est lisse.
Puis il passe sous terre.
Après quelques heures de perçage intensif, la situation peut être tout autre. Un foret conserve son calibre, maintient les boutons en place et est prêt pour une nouvelle utilisation. Un autre présente des problèmes de filetage, des fissures, une usure anormale ou des inserts desserrés, bien avant qu'on ne s'y attende.
La différence n'est pas toujours visible de l'extérieur. Souvent, tout est lié au traitement thermique.
Pour un trépan à bouton fileté, le traitement thermique n'est pas une simple étape esthétique. C'est le procédé qui détermine si le corps en acier possède l'équilibre optimal entre résistance, ténacité, résistance à l'usure et résistance à la fatigue pour le forage de roches à fort impact.
Si cet équilibre est mal trouvé, même une bonne conception de fraise peut échouer sur le terrain.
Un corps à bouton vit sous un stress constant
Le forage de roche est un travail brutal. Chaque coup porté par la perforatrice génère une onde de choc qui se propage dans l'adaptateur de tige, la tige de forage, le filetage et le corps du trépan. Simultanément, la rotation du trépan, le concassage et la découpe de la roche par les plaquettes en carbure, ainsi que l'évacuation des déblais abrasifs par la face et les rainures, contribuent à ce processus.
Le corps de l'embout fileté doit pouvoir supporter tout cela.
Il doit être suffisamment dur pour résister à l'usure au niveau des filetages, des trous de rinçage et des sièges de boutons. Il doit également être suffisamment résistant pour éviter la fissuration sous l'effet des chocs. Trop mou, le foret s'use rapidement. Trop dur, il devient vulnérable à la fissuration lorsque les conditions de forage deviennent extrêmes.
C’est pourquoi le traitement thermique doit être géré comme un processus de fabrication contrôlé, et non comme une recette générale.
La composition chimique de l'acier est essentielle. La forme et la section efficace du forge sont également importantes. L'atmosphère du four, la vitesse de chauffage, le temps de maintien, la méthode de trempe et le cycle de revenu le sont tout autant. Modifier l'une de ces variables sans tenir compte des autres peut entraîner des propriétés finales non conformes aux spécifications.
Commencez par l'acier, pas par le four.
Le processus de traitement thermique commence bien avant que la pièce ne pénètre dans le four.
Pour les embouts filetés, on utilise généralement des aciers alliés tels que le 45CrNiMoV ou le 42CrMo, selon la conception et le procédé de fabrication. Ces matériaux sont choisis pour leur capacité à offrir un bon compromis entre résistance et ténacité après un traitement thermique contrôlé.
Mais un certificat de matériau ne garantit pas à lui seul un corps de mors de bonne qualité.
Après le forgeage, un prétraitement tel que la normalisation ou le recuit permet de réduire les contraintes internes, d'affiner la structure granulaire et d'obtenir des conditions initiales plus homogènes pour l'usinage et la trempe finale. Négliger cette étape ou la réaliser de manière incohérente peut engendrer des problèmes ultérieurement.
La préparation de surface est également importante. L'huile, le tartre et les contaminants peuvent affecter le chauffage et contribuer à la décarburation superficielle. C'est crucial, car c'est précisément à ce niveau que l'usure des fils, l'abrasion du corps de la pièce et les dommages dus à la fatigue commencent souvent.
Un corps de pièce présentant une couche de surface irrégulière peut sembler acceptable au premier abord, mais se comporter de manière imprévisible en service.
Le contrôle de la température préserve la robustesse
L'une des erreurs les plus fréquentes en matière de traitement thermique consiste à considérer la température comme le seul paramètre important.
Ce n'est pas.
La température de chauffage cible doit correspondre à la nuance d'acier spécifique et aux propriétés finales requises. Les références industrielles peuvent indiquer des plages de trempe autour de 850-920 °C pour certains corps de trépans en acier allié, mais cette valeur n'est pas universelle. Elle doit être déterminée à partir des spécifications de procédé approuvées pour le matériau, les dimensions et le résultat souhaité.
La surchauffe est particulièrement dommageable. Elle peut provoquer une croissance des grains, réduisant ainsi la ténacité et augmentant le risque de fragilité sous l'effet des chocs. Un corps de foret peut présenter une dureté suffisante après traitement, mais ne pas offrir la résistance aux chocs nécessaire pour des conditions de forage exigeantes.
La vitesse de chauffage est également importante. Un foret à bouton fileté n'est pas un simple bloc d'acier uniforme. Il comporte des canaux de rinçage, des trous de boutonnière, des zones de filetage et des variations d'épaisseur. Un chauffage rapide ou irrégulier peut engendrer des contraintes thermiques avant même le début de la trempe.
Pour les géométries complexes, le chauffage par étapes et le préchauffage permettent de réduire l'écart de température entre la surface et le cœur. Ceci contribue à diminuer le risque de déformation ou de fissuration lors de l'étape suivante.
L'objectif n'est pas simplement de chauffer le corps rapidement, mais de le chauffer uniformément.
C'est au niveau de l'extinction que le risque augmente.
La trempe crée la structure dure nécessaire à la résistance à l'usure, mais c'est aussi à ce stade que les contraintes thermiques deviennent dangereuses.
Le choix du milieu de trempe influe à la fois sur la vitesse de refroidissement et sur le risque de déformation. L'eau et l'eau salée refroidissent rapidement, mais ce refroidissement rapide peut accroître le risque de fissures ou de déformations. L'huile est généralement moins agressive et permet un refroidissement plus contrôlé pour de nombreuses applications de forets à boutons filetés.
Il n'existe pas de milieu de trempe universellement « idéal ». Le choix dépend de la trempabilité de l'acier, des dimensions du foret, de sa géométrie et des performances finales recherchées.
Ce qui compte, c'est un contrôle constant.
Le milieu de trempe nécessite une température et une circulation stables. Le corps du trépan doit y pénétrer dans la bonne orientation. Un refroidissement inégal peut engendrer des zones plus dures, plus molles et des contraintes résiduelles excessives. Sur le terrain, ces points faibles se manifestent généralement au niveau des racines de filetage, des zones de rinçage ou des transitions du profil du corps.
C’est pourquoi une ligne de traitement thermique doit considérer la trempe comme une opération répétable, et non comme une simple étape d’immersion et de refroidissement.
Le trempage confère au mors son équilibre de fonctionnement.
Un corps fraîchement trempé peut être dur, mais la dureté seule ne suffit pas. Un acier non revenu ou mal revenu peut conserver des contraintes excessives et devenir trop cassant pour le perçage par percussion.
Le revenu réduit les contraintes résiduelles et ajuste la dureté et la ténacité à une plage utilisable.
Le moment du revenu est crucial. Retarder le revenu après la trempe peut accroître le risque de fissuration. La température et la durée de maintien doivent également être choisies en fonction de l'acier et des propriétés recherchées. Par exemple, certaines applications de forets à haute ténacité nécessitent des températures de revenu supérieures à 550 °C, la dureté finale étant souvent visée dans une plage contrôlée, par exemple HRC 44-48. Ces valeurs sont données à titre indicatif et ne sauraient se substituer aux spécifications de traitement thermique du fabricant.
La vraie question reste toujours la même : le corps de l’embout peut-il absorber des chocs répétés sans perdre la résistance à l’usure qui protège ses filetages et ses sièges de bouton ?
C’est cet équilibre que vise à atteindre un bon cycle de trempe.
Les détails autour des filetages et des trous de rinçage ne peuvent être ignorés.
Tous les échecs ne commencent pas au niveau de la mèche.
Les transitions internes abruptes, les zones de dégagement de filetage rugueuses, les rayures et les finitions imparfaites autour des rainures de rinçage peuvent concentrer les contraintes. Sous l'effet de la trempe et des chocs répétés, ces zones deviennent des points d'amorçage potentiels pour les fissures.
Les bonnes pratiques de conception et de finition privilégient les rayons de courbure doux aux angles vifs. Les zones critiques du filetage doivent être propres et exemptes de dommages. Les trous et rainures d'affleurement requièrent une attention particulière car ils combinent usure abrasive et variations d'épaisseur.
Même le meilleur procédé de traitement thermique ne peut compenser entièrement les concentrations de contraintes évitables dans la conception ou l'usinage de la pièce.
Le contrôle qualité prouve le processus
Il ne faut pas juger un embout fileté uniquement sur son apparence.
Des tests de dureté effectués en plusieurs points permettent de confirmer l'homogénéité du traitement sur l'ensemble du corps de la pièce. Des tests réalisés autour du filetage et à la surface du corps de la pièce permettent de vérifier si le traitement a atteint les zones les plus critiques. L'inspection métallographique offre un niveau de contrôle supplémentaire, en détectant des problèmes tels que la surchauffe, la décarburation ou une microstructure inadéquate.
Pour les entreprises de forage, c'est pourquoi le contrôle qualité des fournisseurs est essentiel. Un trépan bon marché, mais dont le traitement thermique est irrégulier, peut s'avérer plus coûteux à terme en raison d'un remplacement prématuré, d'une vitesse de pénétration réduite, de défaillances du filetage et d'arrêts de production imprévus.
Le corps du trépan constitue la base qui maintient ensemble le carbure, le filetage et le système de rinçage. Un traitement thermique maîtrisé optimise les performances de l'outil : il garantit sa stabilité dimensionnelle, le maintien de son calibre et une transmission efficace de l'énergie de forage à travers la roche.