
Extrusion à chaud pour trépans coniques : une voie pratique pour une meilleure fabrication d’outils de forage de roche
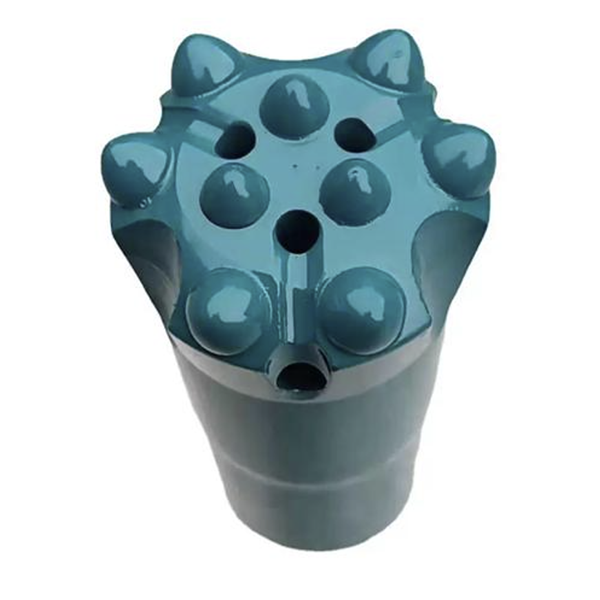
Les trépans coniques sont des composants essentiels dans de nombreuses applications de forage et d'exploration. Ils fonctionnent dans des environnements abrasifs, subissent des chocs répétés et sont consommés en grandes quantités dans les secteurs minier, des carrières, du forage géotechnique et de la construction. De ce fait, les fabricants doivent trouver un équilibre entre la résistance des trépans, la régularité dimensionnelle, l'efficacité de la production et le coût des matériaux.
La fabrication traditionnelle des forets coniques commence souvent par l'usinage de barres rondes et repose sur le tournage, le fraisage et d'autres procédés de coupe pour obtenir la forme finale. Ce procédé, bien que familier et flexible, peut présenter plusieurs inconvénients. Les profils complexes allongent le temps d'usinage, le rendement en matière peut être faible et les perturbations du flux de métal dues à la coupe peuvent réduire la résistance à la fatigue dans les zones fortement sollicitées.
L'extrusion à chaud offre une alternative de fabrication pour certains modèles de forets coniques. En formant une ébauche chauffée à une température contrôlée, inférieure à la température de recristallisation du matériau, les fabricants peuvent réduire la résistance à la déformation tout en conservant une bonne maîtrise dimensionnelle et une structure interne plus homogène. Pour les fabricants d'outils de forage, l'objectif n'est pas simplement de remplacer l'usinage, mais de créer un processus de production plus stable, gage de qualité, de productivité et de fiabilité à long terme des outils.
Pourquoi la méthode de formation du cône est importante
Un outil de forage doit transmettre efficacement l'énergie d'impact de la garniture de forage à la roche. Le corps du trépan doit donc résister aux charges répétées, aux vibrations, à l'usure et au risque de fissuration par fatigue. La qualité de fabrication influe directement sur ces performances.
Lorsqu'une pièce conique est principalement fabriquée par usinage, une quantité importante de matière peut être enlevée de la barre d'origine. Cela peut accroître les déchets et allonger les temps de cycle. De plus, l'usinage expose la structure métallique d'origine au lieu de guider le flux de fibres autour de la forme finale.
Un procédé de formage permet de préserver davantage de matière et de favoriser l'adhérence des lignes de flux internes au contour externe de la pièce. En principe, cela peut s'avérer avantageux pour les composants soumis à des charges cycliques. Toutefois, le résultat final dépend de nombreux facteurs, notamment le choix du matériau, la maîtrise de la température, la conception de l'outillage, la lubrification, la force de formage, le traitement thermique et le contrôle qualité.
C’est pourquoi l’extrusion à chaud doit être considérée comme un système de fabrication contrôlé plutôt que comme une simple étape de production.
Qu'est-ce que l'extrusion à chaud ?
Les procédés d'extrusion sont souvent divisés en extrusion à froid, extrusion à tiède et extrusion à chaud selon la température de formage.
L'extrusion à froid permet d'obtenir une excellente précision dimensionnelle et une qualité de surface remarquable, mais la résistance à la déformation du matériau est relativement élevée. Ceci augmente la capacité de presse et l'effort nécessaire sur l'outillage. Les pièces formées à froid peuvent également nécessiter un traitement supplémentaire pour limiter l'écrouissage.
L'extrusion à chaud réduit considérablement la résistance au formage, mais elle peut entraîner une oxydation accrue, une précision dimensionnelle moindre et d'éventuels problèmes de qualité de surface.
L'extrusion à chaud représente une solution intermédiaire. La pièce est chauffée à une température supérieure à la température ambiante, mais inférieure à la température de recristallisation. À la température adéquate, le matériau est plus facile à mettre en forme qu'avec l'extrusion à froid, tout en évitant certains problèmes d'échelle et de contrôle dimensionnel liés à la mise en forme à haute température.
Pour la fabrication de forets coniques, l'extrusion à chaud peut offrir plusieurs avantages potentiels :
Force de formage inférieure à celle de l'extrusion à froid
Un meilleur contrôle dimensionnel que de nombreuses méthodes de formage à chaud
Réduction des déchets de matériaux par rapport aux opérations de découpe extensives
Amélioration potentielle du flux de métal autour du profil de la pièce
Adapté à la production en grande série lorsque l'outillage et le contrôle des processus sont bien établis
Procédé de fabrication d'un embout conique extrudé à chaud
Le processus classique commence par la sélection d'une ébauche de diamètre et de longueur appropriés. Cette ébauche doit être dimensionnée avec précision afin de minimiser les déformations excessives, tout en garantissant une quantité de matière suffisante pour remplir la cavité de la matrice. Une bonne préparation de l'ébauche assure un remplissage stable, réduit les risques de défauts et contribue à protéger les matrices de formage.
La pièce est ensuite chauffée à la température de formage spécifiée. La plage de température exacte dépend de la nuance d'acier, de la géométrie de la pièce, du niveau de déformation et des capacités de l'équipement. Pour les aciers alliés à teneur moyenne en carbone, tels que le 40Cr, l'analyse technique initiale indique qu'une plage de formage à chaud contrôlée permet de réduire la résistance à la déformation tout en évitant l'oxydation superficielle importante associée à des températures nettement plus élevées.
Le chauffage par induction est couramment utilisé car il permet un chauffage rapide et reproductible. Toutefois, la température cible doit être vérifiée par des essais de procédé et un suivi de la production. Une surchauffe peut accroître l'oxydation et la formation de calamine, tandis qu'un chauffage insuffisant peut augmenter la contrainte de formage et accélérer l'usure de la matrice.
Après chauffage, du lubrifiant est appliqué sur la pièce et dans la cavité de la matrice. L'ébauche est placée dans la matrice, positionnée avec précision, puis pressée pour lui donner sa forme. La matrice s'ouvre après la course de formage et un système d'éjection extrait la pièce finie.
Cela paraît simple, mais chaque étape exige un contrôle précis. Un chauffage irrégulier, une lubrification insuffisante, des dimensions d'ébauche incorrectes ou un alignement instable de la matrice peuvent entraîner un remplissage incomplet, un collage, des variations dimensionnelles ou une défaillance prématurée de l'outillage.
Le rôle de la lubrification
La lubrification est un élément essentiel de l'extrusion à chaud. Un lubrifiant doit réduire la friction, protéger la surface de la filière, faciliter l'écoulement de la pièce dans la cavité et conserver son efficacité à la température de formage.
Pour la production de forets coniques, un système de lubrification peut inclure des matériaux à base de graphite ou d'autres formulations haute température adaptées au procédé choisi. Le lubrifiant doit adhérer parfaitement à la surface de la matrice et former un film stable pendant le formage. Une lubrification irrégulière peut entraîner une augmentation de la charge de la presse, une dégradation de l'état de surface et une usure prématurée de la matrice.
Les fabricants doivent valider les performances des lubrifiants par des essais prenant en compte la température de formage, le temps de maintien, la pression, le matériau de l'outil et la géométrie de la pièce. Un lubrifiant performant sur une presse ou un moule donné peut ne pas l'être dans un autre environnement de production.
Considérations relatives à la conception des matrices
La conception de la filière a une incidence majeure sur la stabilité et la viabilité commerciale d'un procédé d'extrusion à chaud. Les pièces coniques présentent souvent des diamètres variables et des contours complexes ; la filière doit donc guider le flux de matière sans provoquer de frottements excessifs ni de concentrations de contraintes locales.
Une matrice à deux compartiments peut s'avérer utile pour l'usinage de forets coniques. L'angle de conicité des surfaces de contact de la matrice est particulièrement important. Si la conicité est trop importante, les surfaces de contact risquent de se séparer sous la charge. Si elle est trop faible, la matrice peut devenir difficile à extraire ou perdre en stabilité pendant l'usinage.
La discussion technique initiale a identifié une conicité de 15 degrés comme référence efficace dans la conception testée. Cette valeur ne doit pas être considérée comme une spécification universelle. Il s'agit d'une référence de processus qui doit être validée en fonction du matériau, des dimensions de la pièce, de la force de pressage et de la structure de l'outillage utilisés en production.
Un mécanisme d'éjection fiable est également essentiel. Lorsque le cône formé reste fermement engagé dans la cavité du poinçon ou de la matrice, son retrait manuel peut ralentir le cycle et engendrer des risques pour la sécurité. Un système d'arrêt et d'éjection bien conçu permet de séparer la pièce de l'outillage et assure une production continue.
Avantages de la production et contrôle de la qualité
Comparée à un procédé dominé par l'usinage, l'extrusion à chaud peut améliorer l'utilisation des matériaux et réduire le nombre d'opérations de coupe. Elle peut également accroître la productivité des pièces produites en grande série et de manière répétitive. Cette technologie est particulièrement intéressante lorsque la géométrie des pièces est suffisamment complexe pour ralentir l'usinage, mais suffisamment standardisée pour justifier l'utilisation d'outillage dédié.
Toutefois, l'extrusion à chaud n'est pas systématiquement la meilleure solution pour tous les forets coniques. Il convient de prendre en compte l'investissement dans l'outillage, l'entretien des matrices, la capacité de la presse, la constance du matériau et les ressources de contrôle qualité.
Un plan d'inspection rigoureux doit inclure des contrôles dimensionnels, des contrôles de l'état de surface, une vérification de la dureté après tout traitement thermique requis et une évaluation des défauts internes lorsque l'application l'exige. Les fabricants doivent également surveiller la force de formage, la température de l'ébauche, l'état de la lubrification et l'usure des matrices. Ces enregistrements facilitent la détection des dérives de processus avant qu'elles n'entraînent un problème de qualité.
Conclusion
L'extrusion à chaud offre une voie prometteuse pour la fabrication de trépans coniques et autres composants d'outils de forage de roche exigeant résistance, régularité et efficacité de production. En combinant un chauffage contrôlé, une lubrification adaptée, une conception de matrice stable et une éjection fiable, les fabricants peuvent réduire la résistance au formage tout en préservant une précision dimensionnelle satisfaisante et en optimisant l'utilisation des matériaux.
La leçon la plus importante est que le processus de formage doit être conçu comme un système complet. Température, géométrie de l'ébauche, outillage, lubrification, capacité de la presse et normes d'inspection sont autant d'éléments interdépendants. Après une validation rigoureuse, l'extrusion à chaud peut devenir une méthode de fabrication précieuse pour les entreprises d'outils de forage souhaitant améliorer à la fois leur productivité et la durabilité de leurs produits.



