
Le détail sordide qui peut ruiner un foret à bouton fileté avant même qu'il n'atteigne la mine
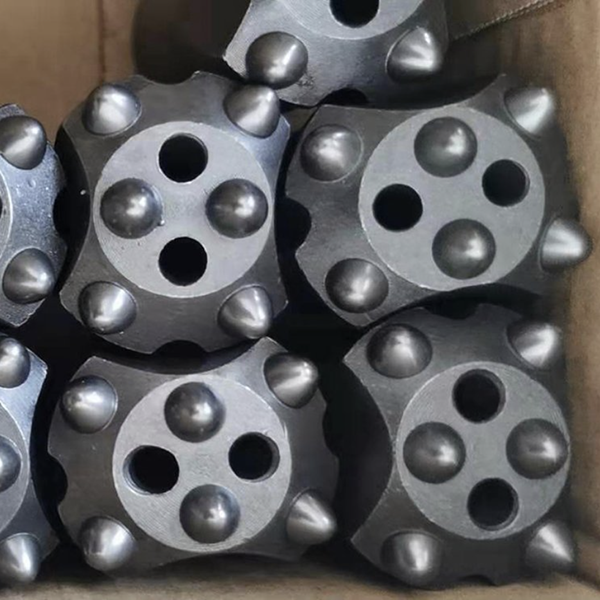
Une fraise à molette filetée peut être fabriquée dans l'acier approprié, usinée aux dimensions requises et équipée des molettes en carbure adéquates. Malgré cela, elle peut se rompre prématurément à cause d'un élément en apparence anodin : une fine pellicule d'huile.
Avant un traitement thermique, il est facile de négliger l'huile, le fluide d'usinage, les copeaux métalliques, la calamine et la poussière d'atelier. Après, il est beaucoup plus difficile de les éliminer.
Pour le corps d'un trépan de forage, le traitement thermique confère à l'acier sa résistance, sa ténacité et sa résistance à l'usure. Si la surface est contaminée avant le cycle de chauffage et de trempe, le traitement peut être irrégulier. Il peut en résulter des zones molles, une dureté non homogène, des déformations, des fissures ou une durée de vie réduite.
Le problème ne se manifeste pas toujours en usine. Une pièce peut passer inaperçue lors d'un contrôle visuel rapide et ne révéler sa fragilité qu'après avoir subi des chocs répétés en souterrain.
C'est pourquoi un nettoyage de surface approprié ne relève pas du simple entretien ménager. Il fait partie intégrante du contrôle qualité des embouts de bouton fileté.
Une surface propre permet au traitement thermique de se dérouler uniformément.
Avant la trempe, le corps du foret doit être chauffé et refroidi de manière aussi uniforme que possible.
Lorsque de l'huile ou du fluide de coupe reste en surface, il peut se carboniser à haute température. Cela peut créer une isolation locale qui modifie la vitesse à laquelle différentes parties du corps de l'outil se réchauffent ou se refroidissent. Concrètement, une zone de l'outil peut avoir un historique thermique différent d'une autre.
Cela pose problème car une fraise à bouton filetée n'a pas une forme simple. Elle comporte des trous de boutonnière, des canaux de rinçage, des fonds de filetage, des rainures et des variations d'épaisseur. Ces caractéristiques rendent déjà le contrôle de la température plus exigeant. La contamination de surface ajoute une autre variable incontrôlable.
Une zone de moindre résistance peut réduire la résistance à l'usure autour du filetage ou de la surface du corps. Un durcissement irrégulier peut affecter la réaction du corps aux chocs. Dans les cas les plus graves, les contraintes thermiques peuvent entraîner des déformations ou des fissures.
L'objectif n'est pas simplement de rendre la pièce propre visuellement. L'objectif est d'éliminer tout ce qui perturbe un transfert de chaleur stable et reproductible.
Les puces et les échelles engendrent leurs propres problèmes
Le pétrole n'est pas le seul sujet de préoccupation.
Les copeaux métalliques et la calamine peuvent empêcher le milieu de trempe d'entrer en contact uniforme avec l'acier. Un refroidissement irrégulier peut entraîner des variations de microstructure d'une zone à l'autre, ce qui peut affecter la dureté, la ténacité et la résistance à la fatigue.
Pour un foret de roche, la régularité est aussi importante que la performance maximale.
Le corps du trépan doit transmettre efficacement l'énergie d'impact tout en maintenant fermement les pastilles de carbure. Il doit résister à l'usure abrasive due aux roches concassées et aux déblais. Il doit protéger le filetage lors de cycles de forage répétés. Un seul point faible peut compromettre la fiabilité de l'outil tout entier.
Les filetages et les transitions autour des points de rinçage méritent une attention particulière. Ce sont des zones où les contraintes peuvent se concentrer. Si, de plus, ils subissent un traitement thermique irrégulier dû à un nettoyage insuffisant, le risque de dommages prématurés augmente.
Un fournisseur de forets peut disposer d'un acier de bonne qualité et d'un four performant, mais aucun des deux ne peut compenser entièrement la présence d'une surface contaminée dans le processus.
Les pièces sales endommagent également le système de refroidissement
Le nettoyage de surface protège non seulement le corps de l'outil, mais aussi l'équipement qui le traite.
Lorsque de l'huile, des copeaux, du tartre ou d'autres débris pénètrent dans un système de trempe (huile, eau ou bain de sel), ils peuvent réduire la stabilité du milieu. L'huile de trempe peut alors s'assombrir, se dégrader ou perdre les propriétés nécessaires à un refroidissement contrôlé. Les particules solides peuvent contaminer les systèmes de circulation, obstruer les buses et engendrer un débit irrégulier.
Cela signifie qu'un lot mal préparé peut également affecter les lots suivants.
Le coût ne se limite pas au remplacement du fluide ou à la maintenance des équipements. Dès lors que les conditions de refroidissement deviennent moins prévisibles, le fabricant est confronté à un problème de contrôle qualité plus vaste. Un processus qui devrait être reproductible commence à produire des résultats variables d'une pièce à l'autre.
Pour les entreprises minières, ce point est crucial car toute variation engendre des temps d'arrêt. Un trépan fileté qui s'use ou se fissure de manière inattendue peut interrompre le forage, compliquer les changements d'outils et augmenter le coût par mètre foré.
La fiabilité de la production repose sur l'élimination des sources de variation avant même qu'elles n'entrent dans le processus.
La sécurité fait partie de l'étape de nettoyage
Il existe une autre raison de prendre le nettoyage au sérieux : la sécurité.
Les huiles et les résidus volatils peuvent dégager de la fumée, brûler ou créer des conditions dangereuses dans les équipements à haute température. Dans les espaces clos chauffés, la contamination peut engendrer un risque d'incendie plus important. Les fumées peuvent également affecter la qualité de l'air de l'atelier et exposer inutilement les opérateurs.
Cela fait de l'étape de nettoyage un enjeu de contrôle de la production et un enjeu de sécurité à la fois.
Un processus rigoureux doit définir les éléments à éliminer, la méthode d'inspection des pièces et la protection des composants propres avant leur introduction dans le four. Les détails varient selon l'usine, le matériau et le système de traitement thermique, mais le principe demeure : empêcher toute contamination par des résidus inconnus lors d'un processus thermique critique.
Ce que doit couvrir un contrôle pratique avant traitement thermique
Avant le traitement thermique d'un corps de foret fileté, les fabricants doivent mettre en place une procédure d'inspection rigoureuse. Celle-ci doit garantir l'absence de traces visibles d'huile, de fluide de coupe, de copeaux, de calamine, de poussière et autres contaminants.
Le processus doit également prêter attention aux domaines faciles à négliger :
racines et reliefs des fils
Trous et rainures de rinçage
Bords des boutonnières et transitions du corps
Surfaces en retrait où le fluide d'usinage peut s'accumuler
Pièces ayant subi un attente entre l'usinage et le traitement thermique
Une pièce propre doit le rester. Une mauvaise manipulation après inspection peut rapidement compromettre le travail effectué. Les zones de stockage, les supports de transfert, les gants et les accessoires ont tous une incidence sur le risque de contamination avant le démarrage du cycle du four.
C’est pourquoi les fabricants les plus performants considèrent le nettoyage comme une étape de processus documentée, et non comme une instruction informelle.
La qualité se construit avant même que la porte du four ne se ferme.
Dans le domaine des outils de forage de roche, la qualité ne dépend pas d'une seule étape. Le choix de l'acier, le forgeage, l'usinage, le traitement thermique, la pose des plaquettes en carbure, la précision du filetage et le contrôle final sont autant d'éléments interdépendants.
Mais le traitement thermique est particulièrement impitoyable. Il peut transformer un corps de foret bien conçu en un outil de forage durable, ou révéler toutes les erreurs commises lors des étapes précédentes de production.
Le nettoyage des surfaces n'est peut-être pas l'étape la plus visible de la fabrication des embouts boutons. Les clients s'y intéressent rarement en premier lieu. Pourtant, c'est un détail qui fait toute la différence entre un processus maîtrisé et un processus aléatoire.
Un corps de foret propre permet au traitement thermique de fonctionner de manière optimale. Il en résulte une dureté plus homogène, une ténacité accrue, une meilleure durabilité du filetage et moins de mauvaises surprises lors de l'utilisation de l'outil dans la roche dure.
Pour tous ceux qui achètent des embouts filetés, la leçon est simple : demandez comment le fournisseur contrôle le processus avant le traitement thermique, et pas seulement ce qui se passe après.



