
Analyse des défaillances des outils de forage de roche et meilleures pratiques pour une durée de vie plus longue
Les outils de forage de roche fonctionnent dans des environnements mécaniques parmi les plus difficiles, notamment dans les secteurs minier, du creusement de tunnels, de l'extraction de pierres et de la construction. Les trépans, les tiges de forage, les adaptateurs de tige et les raccords doivent transmettre une énergie d'impact répétée tout en tournant sous charge et en opérant dans des roches abrasives, de la poussière, de l'eau et en présence de vibrations.
Ces outils étant des consommables, leur usure est normale. Cependant, une défaillance prématurée diffère de l'usure normale. La perte de plaquettes en carbure, la rupture du corps du foret, l'endommagement du filetage, la fracture de la tige et la fissuration précoce par fatigue peuvent interrompre le perçage bien avant que l'outil n'atteigne sa durée de vie prévue.
Une stratégie efficace en matière d'outils de forage doit viser deux objectifs : identifier la cause réelle des défaillances et améliorer l'ensemble du système de forage. La durée de vie d'un outil dépend de sa conception, de la qualité des matériaux, du processus de fabrication, du choix de l'outil, des paramètres de fonctionnement, de la maintenance et des pratiques de l'opérateur.
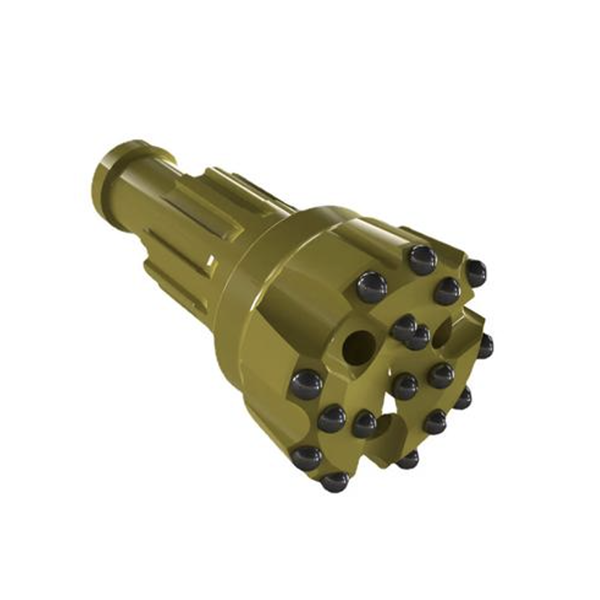
Modes de défaillance courants des forets
Les défaillances des trépans sont généralement classées en deux catégories : l’usure normale et les dommages anormaux. L’usure normale survient progressivement au contact de la roche et des déblais de forage. Les dommages anormaux comprennent la rupture des plaquettes en carbure, la perte des boutons, la fracture du corps du trépan, la fissuration des lames et l’endommagement des connexions.
Pour les forets à lames, les fines ailettes de coupe s'usent rapidement et perdent en stabilité géométrique. L'usure radiale croissante peut entraîner une circularité du trou, une modification de la résistance à la rotation et une baisse du rendement de coupe. Si le corps en acier n'offre pas un support suffisant aux plaquettes en carbure, une perte de ces dernières est également possible.
Les boutons de coupe présentent différents modes de défaillance. Parmi les exemples courants, on peut citer la perte de boutons de bord, la rupture de boutons de bord, les boutons fissurés, la fissuration du corps, la perte de têtes de coupe et la fracture autour des zones de forte contrainte. Les boutons de bord sont particulièrement vulnérables car ils subissent souvent une charge inégale et une contrainte latérale élevée.
Sous l'effet d'impacts répétés, le matériau autour du trou de la boutonnière peut se déformer plastiquement. Le trou peut alors s'agrandir ou s'évaser progressivement, réduisant ainsi la force de maintien sur la boutonnière en carbure. Si l'ajustement serré du trou de la boutonnière est insuffisant, si la dureté du corps de la fraise est trop faible ou si la pose de la boutonnière est irrégulière, la rétention de la boutonnière peut diminuer et finir par entraîner sa perte.
Le brasage, la qualité de l'alliage de brasage, la préparation de surface, le contrôle de la température et la méthode d'usinage peuvent également influencer la rétention du carbure. La fixation d'une plaquette en carbure ne repose pas sur un seul facteur. Elle dépend de l'interaction entre la géométrie de la plaquette, la conception du logement, le support en acier, la méthode d'assemblage et les conditions de perçage.
Fracture et fatigue du corps
La rupture du corps du trépan est souvent due à la fatigue. Les impacts et rotations répétés engendrent des contraintes cycliques, notamment au niveau des changements de géométrie. Les zones à haut risque comprennent généralement la transition entre l'extrémité de la tige et la jupe, le fond des trous de boutonnière et les endroits présentant des angles vifs ou des changements de section brusques.
Les fissures de fatigue se forment généralement au niveau d'une zone de faiblesse. Il peut s'agir d'une marque d'usinage, d'un angle vif interne, d'une variation locale de traitement thermique, d'une piqûre de corrosion, d'une inclusion de matière ou d'un dommage dû à un impact lors d'une manipulation incorrecte. Une fois amorcée, la fissure peut se propager sous l'effet de cycles de forage répétés, jusqu'à la rupture du corps du trépan.
Une bonne conception des forets réduit la concentration des contraintes. Des transitions douces, une épaisseur de paroi adéquate, des rayons de congé appropriés et un positionnement équilibré des boutons contribuent à une répartition plus uniforme de la force. La fabrication doit également éviter les défauts de surface, les traitements thermiques inadéquats et une protection anticorrosion insuffisante.
Les opérations sur le terrain sont tout aussi importantes. Un forage excentré, un mauvais contact entre la tige et le trépan, une force d'avance excessive et l'utilisation de marteaux pour frapper les outils peuvent engendrer des dommages qui accélèrent la rupture par fatigue.
Modes de défaillance des tiges de forage
Une tige de forage est soumise à des contraintes combinées d'impact, de flexion, de torsion et de corrosion. Elle doit donc présenter une résistance élevée à la fatigue, une bonne ténacité à l'impact, une résistance à l'usure et une résistance à la propagation des fissures.
La rupture est la cause la plus fréquente de défaillance des tiges de forage. Les ruptures par fatigue se développent au fil des cycles répétés et débutent souvent au niveau d'un défaut local. Parmi les points d'amorçage potentiels, on peut citer les inclusions non métalliques, la porosité, les points blancs, les dommages de surface, la décarburation, les piqûres de corrosion, l'usure du filetage et un traitement thermique inadéquat.
Une rupture fragile peut survenir brutalement. Elle peut se manifester par une surface de fracture cristalline et brillante, avec peu de signes de propagation de fatigue préalable. La rupture fragile est souvent associée à un défaut local important, une dureté excessive, des contraintes résiduelles défavorables, des changements de section abrupts, des défauts de forgeage ou des conditions de traitement thermique inadaptées.
L'usure des filetages constitue un autre problème majeur. Des filetages desserrés ou endommagés réduisent le transfert d'énergie et engendrent des mouvements au niveau de la connexion. Ceci peut accroître les contraintes d'impact, favoriser l'apparition de fissures de fatigue et rendre l'accouplement ou le désaccouplement difficile. Un contrôle régulier des filetages et une lubrification adéquate sont donc indispensables.
La rupture de l'extrémité de la tige peut également être due à une dureté inadéquate. Une extrémité trop tendre risque de se déformer ou de s'ébrécher. Une section trop dure peut se fissurer ou se rompre sous l'effet d'un impact. Le profil de traitement thermique doit être adapté au système de forage et à la charge de service.
Améliorer la durée de vie des outils grâce à une meilleure conception
Une durée de vie accrue des outils repose sur une conception structurelle adéquate. Pour les trépans à boutons, la taille, la forme, la hauteur de projection et l'emplacement des boutons en carbure doivent être adaptés à la nature de la roche et à l'application de forage. Les boutons de bord nécessitent un support suffisant car ils sont soumis à d'importantes charges latérales et excentrées.
Réduire l'inclinaison excessive du bouton de bord permet d'améliorer la répartition de la charge et la résistance aux chocs. Un ajustement serré correct, une qualité appropriée des boutonnières et un support plus robuste du corps de l'embout améliorent la rétention du bouton.
La conception du système de rinçage est tout aussi importante. Un rinçage efficace permet d'évacuer les déblais du fond du trou et de réduire le réaffûtage. Un bon système de rinçage contribue à diminuer la consommation d'énergie, à abaisser la température du trépan et à ralentir l'usure abrasive. Lorsque les déblais ne sont pas évacués efficacement, le trépan doit broyer à plusieurs reprises des matériaux déjà concassés, ce qui accroît l'usure du corps en acier et des plaquettes en carbure.
La conception des tiges de forage doit garantir une longue durée de vie. Des filetages précis, une géométrie adaptée, un durcissement superficiel contrôlé et une bonne rectitude contribuent à réduire les risques d'endommagement des connexions et de fatigue. Le laminage ou d'autres procédés de formage contrôlé peuvent améliorer l'état de surface dans certaines zones, mais le procédé final doit être validé pour le produit concerné.
Qualité des matériaux et de la fabrication
Le choix des matériaux doit concilier ténacité, résistance à l'usure, résistance à la fatigue, résistance à la corrosion et capacité de rétention des carbures. L'acier de forage et l'acier du corps de trépan doivent être sélectionnés en fonction du traitement thermique prévu et des conditions de forage de la roche.
L'article source mentionne plusieurs nuances d'acier historiques et leurs performances de référence. Ces données ne constituent pas des spécifications universelles. Le choix des matériaux modernes doit reposer sur des données d'ingénierie fiables, les capacités du fournisseur, la géométrie requise de l'outil, les conditions de perçage et les normes applicables.
La qualité de fabrication est tout aussi importante. Le traitement thermique doit être maîtrisé afin d'éviter une décarburation excessive, une dureté irrégulière, des fissures de trempe ou des contraintes résiduelles indésirables. Pour les outils brasés, l'équipement de chauffage doit permettre un contrôle précis de la température et minimiser l'oxydation. Les surfaces du corps en acier et de l'insert en carbure doivent être nettoyées avant l'assemblage.
Pour les forets à boutons, l'insertion à chaud peut assurer une rétention stable du bouton dans de nombreuses applications de diamètre moyen et grand, à condition que le procédé soit correctement maîtrisé. L'insertion à froid peut également être efficace, mais elle exige un usinage précis du trou, un bon état de surface, un serrage adéquat et un contrôle fiable de l'installation.
Pratiques de forage correctes
Même un outil bien conçu peut tomber en panne prématurément en cas de mauvaise utilisation. Les opérateurs doivent respecter plusieurs règles de base :
Commencez le serrage avec une avance contrôlée et laissez le foret se mettre en place avant d'appliquer la pleine puissance de forage.
Maintenez la tige de forage, le raccord et l'adaptateur de tige alignés et complètement engagés.
Assurez un rinçage adéquat pour évacuer les déblais et refroidir la mèche.
Évitez le perçage à sec lorsque l'outil et l'application nécessitent un rinçage.
Inspectez régulièrement les outils pour détecter toute usure, fissure, bouton desserré, filetage endommagé et corrosion.
Rectifiez le carbure usé avant que des dommages importants ne se produisent.
Ne retirez pas les morceaux en les frappant avec un marteau à main ; utilisez des outils de démontage appropriés.
En cas de blocage d'un outil, évitez les chocs violents. Procédez à un rinçage contrôlé et à des mouvements d'avance et de retrait prudents, conformément aux instructions du fabricant de l'appareil de forage.
Remplacez les composants usés ou endommagés de la garniture de forage avant qu'ils n'endommagent d'autres parties du système.
Conclusion
La défaillance d'un outil de forage est généralement le résultat de facteurs interagissant plutôt que d'un défaut unique. La fissuration du corps du trépan, la perte de carbure, la rupture de la tige de forage et l'usure du filetage peuvent être influencées par la conception, le matériau, le traitement thermique, la qualité de fabrication, les conditions de forage et l'utilisation.
La meilleure façon d'optimiser la durée de vie des équipements est d'adopter une approche systémique : choisir l'outil adapté à la roche et à l'installation, utiliser des procédés de fabrication maîtrisés, maintenir des paramètres de forage optimaux, inspecter régulièrement les composants et former les opérateurs afin d'éviter les pratiques dommageables. Ceci améliore la régularité de la pénétration, réduit les temps d'arrêt et diminue le coût total de forage par mètre.



