
Comment sont fabriquées les tiges de forage hydrauliques pour un forage de roche fiable
Une tige de forage hydraulique peut ressembler à un simple tube d'acier, mais c'est un élément de haute précision du système de forage de roche. Elle doit transmettre l'énergie d'impact, la rotation, le fluide de rinçage et la force d'avance à travers la garniture de forage tout en conservant sa rectitude et en résistant à la fatigue.
Dans les secteurs minier, d'extraction, de creusement de tunnels et de forage d'infrastructures, la tige de forage relie la perforatrice au trépan. Si la tige se plie, s'use excessivement, présente des dommages au filetage ou se casse sous la charge, le forage s'arrête immédiatement. Il peut en résulter des pertes de temps de production, des outils endommagés, des opérations de récupération et un forage inutilisable.
C’est pourquoi les tiges de forage hydrauliques de haute qualité sont fabriquées selon un processus rigoureux comprenant l’inspection, l’usinage, le traitement thermique, le redressage et la protection anticorrosion. Chaque étape contribue à la performance finale de la tige sur le terrain.
Commencer par l'acier à forets creux
Le processus de fabrication commence avec des tiges de forage creuses. Contrairement aux barres d'acier pleines, les tiges creuses possèdent un orifice de rinçage interne qui permet à l'air ou à l'eau de circuler dans la garniture de forage et d'évacuer les déblais du fond du trou.
Avant le début de la production, chaque tube en acier doit être inspecté. La rectitude est primordiale. Si le matériau entrant présente une courbure excessive, celle-ci doit être corrigée avant tout usinage et traitement thermique ultérieurs. L'utilisation d'un tube droit et régulier dès le départ permet de réduire le faux-rond final et d'améliorer la précision du perçage.
On utilise couramment un équipement de redressage ponctuel hydraulique pour ce type d'opération. Des supports réglables positionnent la tige, et une pression contrôlée est appliquée en des points précis pour corriger la courbure. Ce procédé exige de la précaution, car une force excessive peut engendrer des dommages localisés ou des contraintes résiduelles.
L'objectif n'est pas seulement de donner l'impression que la tige est droite. Il s'agit de garantir une rotation fluide, un transfert d'énergie efficace et de maintenir le foret sur la trajectoire prévue.
Usinage du corps de la tige de forage et des sections filetées
Après inspection et redressage à réception, la tige de forage est usinée. Le processus exact dépend de sa conception, du système de filetage, du type de raccord et des capacités de production du fabricant.
Les parties filetées sont essentielles car elles relient la tige de forage à l'adaptateur de queue, au manchon de raccordement et au foret. Ces assemblages doivent résister à des chocs et à des rotations répétées sans se desserrer, se gripper ni perdre en précision dimensionnelle.
La zone filetée peut être forgée par refoulement avant usinage. Le refoulement augmente la section de matière dans la zone de connexion, ce qui permet d'obtenir une plus grande quantité de matière pour le filetage et d'améliorer la résistance de la zone de jonction. Selon la conception, les fabricants peuvent également utiliser le soudage par friction pour assembler un adaptateur fileté ou une section d'extrémité au corps de la tige.
Le soudage par friction peut être utilisé de deux manières courantes. La première consiste à assembler d'abord l'extrémité du composant, puis à usiner le filetage final. La seconde consiste à usiner la partie filetée avant d'assembler l'élément soudé par friction au corps de la tige. Le choix de la méthode optimale dépend de la conception du produit, de la qualification de la soudure, de la séquence d'usinage et des exigences de contrôle qualité.
Après le forgeage ou le soudage, des tours à copier hydrauliques ou des tours à commande numérique usinent le profil extérieur et la géométrie du filetage. La précision des dimensions du filetage est essentielle. Un filetage mal ajusté peut entraîner une réduction du transfert d'énergie, une usure accélérée, un désaccouplement difficile ou une défaillance prématurée de l'assemblage.
L'usinage complémentaire peut comprendre des rainures pour poignées, des méplats pour clés ou des éléments liés à la transmission. Un fraisage horizontal permet de réaliser ces détails avec une précision et une régularité optimales.
Préparation de surface avant traitement thermique
Avant le traitement thermique, la surface de la barre doit être propre. Le sablage ou le grenaillage sont couramment utilisés pour éliminer l'huile, la calamine et les produits d'oxydation du corps de la barre.
Cette étape est importante car la contamination de surface peut affecter l'homogénéité du traitement thermique et compliquer les contrôles ultérieurs. Une surface propre permet également au fabricant de repérer les défauts d'usinage apparents, les irrégularités de soudure ou les dommages de surface avant l'entrée de la barre dans le four.
La préparation de surface n'est pas qu'esthétique. Elle permet un traitement thermique reproductible, de meilleurs résultats de grenaillage et une protection anticorrosion plus efficace après production.
Traitement thermique pour la résistance à l'usure et la résistance à la fatigue
Le traitement thermique est une étape cruciale de la fabrication des tiges de forage. Les tiges de forage hydrauliques sont souvent fabriquées à partir d'aciers à faible teneur en carbone et à forte teneur en alliage, trempés à l'air, ou d'aciers alliés apparentés, sélectionnés pour leur capacité à développer une couche externe dure tout en conservant un noyau résistant.
Deux procédés de traitement courants sont la cémentation et le durcissement superficiel par induction.
La cémentation consiste à enrichir la surface de la barre en carbone dans une atmosphère de four riche en carbone. Ce procédé permet de créer une couche résistante à l'usure à l'extérieur de la barre et, selon le procédé utilisé, à l'intérieur de la paroi du canal de rinçage. Après cémentation, la barre est refroidie et revenue afin d'obtenir l'équilibre souhaité entre dureté superficielle et ténacité à cœur.
L'article source décrit une température de cémentation d'environ 925 °C et indique une dureté superficielle de référence de 58 à 60 HRC, avec une dureté à cœur proche de 43 HRC. Ces valeurs doivent être considérées comme des exemples de procédé et non comme des spécifications universelles. Les paramètres réels doivent être validés par des ingénieurs en traitement thermique qualifiés, en fonction de la nuance d'acier, des dimensions de la barre, des exigences de profondeur de cémentation et des normes de production locales.
Le durcissement superficiel par induction utilise un chauffage à haute fréquence, suivi d'une trempe et d'un revenu, pour durcir des zones spécifiques. Le corps de la tige peut être traité en premier, puis les sections filetées bénéficieront d'un traitement complémentaire. Cette méthode permet aux fabricants de concentrer le durcissement là où l'usure est la plus importante, tout en préservant la ténacité dans les autres zones.
Les deux méthodes permettent de produire des tiges de forage fiables lorsqu'elles sont correctement maîtrisées. Le choix dépend de la durée de vie en fatigue requise, des caractéristiques de la roche, de la profondeur de forage, de la conception de la tige, du matériel disponible et des objectifs économiques.
Grenaillage et traitement des trous internes
Après traitement thermique, la barre peut subir un grenaillage. Ce procédé consiste à bombarder la surface avec de petites billes d'acier ou d'autres abrasifs afin d'induire une contrainte de compression bénéfique dans la couche externe.
Pour les tiges de forage, le grenaillage peut améliorer la résistance à la fatigue en réduisant l'effet des petites imperfections de surface. Étant donné que la tige est soumise à des impacts et à des rotations répétés, sa résistance à la fatigue est un facteur primordial.
Le canal de rinçage peut également faire l'objet d'un grenaillage interne. Sa surface interne est exposée à des projections d'air à grande vitesse, à l'eau et aux déblais de forage abrasifs. L'amélioration de son état de surface contribue à prolonger sa durée de vie et à réduire les risques de problèmes liés à l'usure interne.
Le procédé doit être contrôlé avec soin. Un dosage inadéquat (taille des jets, intensité, couverture) ou une préparation de surface incorrecte peuvent réduire l'efficacité du traitement ou endommager la surface.
Redressage final et inspection
Le traitement thermique peut entraîner de légères variations dimensionnelles ou des déformations. C'est pourquoi les barres finies subissent souvent un redressage de précision après traitement thermique et grenaillage.
Une redresseuse hydraulique à commande par comparateur permet de garantir que la tige respecte les tolérances de rectitude requises. La rectitude est essentielle pour une rotation stable et la qualité du perçage. Une tige présentant un faux-rond excessif peut accroître les vibrations, accélérer l'usure du filetage et contribuer à la déviation du perçage.
L'inspection finale doit comprendre des vérifications pour :
longueur totale et diamètre extérieur
Profil et ajustement du filetage
Rectitude et faux-rond de la tige
État de surface
dureté après traitement thermique
État du trou de chasse d'eau
Intégrité des soudures lorsque le soudage par friction est utilisé
Couverture de protection contre la corrosion
Pour les applications exigeantes, les fabricants peuvent également recourir à des essais non destructifs supplémentaires ou à des contrôles métallurgiques pour vérifier la qualité des soudures, la profondeur de la couche de trempe et l'état interne du matériau.
Protection contre la corrosion et stockage
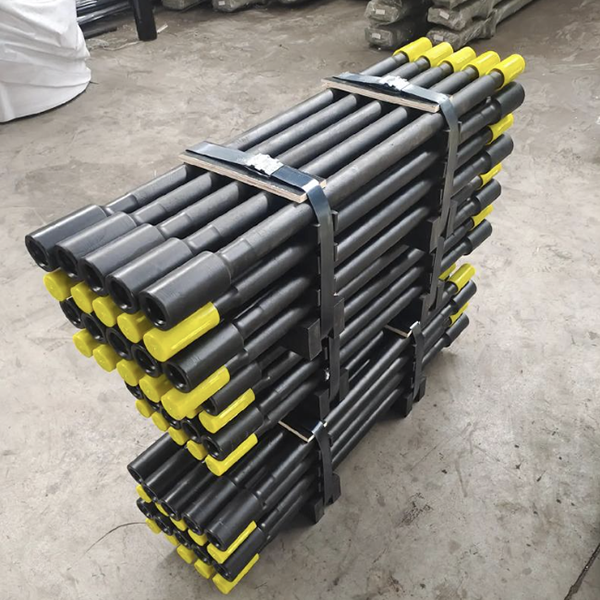
La dernière étape consiste à protéger l'outil contre la corrosion. Des revêtements ou huiles anticorrosion spécifiques peuvent être appliqués sur la surface externe de la tige et dans l'orifice de rinçage interne. Cela permet de protéger l'outil pendant le transport, le stockage et les périodes d'inutilisation.
La corrosion peut endommager les filetages, réduire la qualité des connexions et créer des piqûres susceptibles d'amorcer une rupture par fatigue. Un emballage adéquat, un stockage au sec et la protection des filetages sont donc essentiels pour préserver la qualité des tiges de forage après leur fabrication.
Conclusion
La fabrication des tiges de forage hydrauliques ne se limite pas à la simple découpe et au filetage. Leurs performances finales dépendent du contrôle des matériaux, du redressage, de l'usinage de précision, du traitement thermique contrôlé, du renforcement de surface, de l'alignement final et de la protection contre la corrosion.
Pour les entreprises de forage, la valeur d'une tige de forage se mesure à la longueur forée, à la rectitude du forage, à la réduction des temps d'arrêt et à la diminution du coût total de forage. Pour les fabricants, la maîtrise rigoureuse des processus de fabrication est essentielle pour fournir des tiges de forage capables de résister aux conditions de forage les plus exigeantes.



