
Acier de forage pour trépans à bouton chaud dans le forage de roches
Les trépans à boutons filetés sont des outils essentiels pour les foreuses hydrauliques, les opérations minières, les projets de tunnelage et les carrières. Ils doivent transmettre une énergie d'impact à haute fréquence à la roche dure tout en résistant à l'abrasion, aux vibrations, à la corrosion et aux charges répétées.
Un foret à pastilles n'est pas simplement un corps en acier muni de pastilles en carbure. Ses performances dépendent de l'interaction entre la géométrie du foret, la nuance de carbure, le système de fixation des pastilles, l'acier du corps, le traitement thermique, la précision d'usinage, la conception du système de rinçage et les conditions d'utilisation.
Pour le forage exigeant de trous moyens et profonds, l'insertion à chaud est largement reconnue comme une méthode efficace pour la fixation des pastilles de carbure. Cependant, cette technique impose des exigences particulières à l'acier utilisé pour le corps du trépan. Le matériau doit permettre une dilatation suffisante lors du chauffage, conserver sa résistance après refroidissement, supporter solidement les pastilles de carbure et maintenir sa ténacité sous l'effet des chocs.
Cet article explique les principales méthodes de rétention des boutons, les exigences en matière de matériaux pour les embouts de boutons à insertion à chaud et les contrôles de fabrication qui contribuent à améliorer la fiabilité.
Pourquoi les corps des boutons sont importants
Le trépan à plaquettes entre directement en contact avec la roche et la fracture. Il est exposé à des impacts répétés, aux déblais abrasifs, aux jets d'eau ou d'air, aux vibrations de forage et aux conditions corrosives des mines. Lors du forage à haute puissance, le corps du trépan et les plaquettes en carbure subissent des milliers de cycles d'impact par minute.
Si le corps du foret est insuffisamment résistant, les boutonnières peuvent se déformer et perdre leur adhérence. Si le corps est trop fragile, des fissures peuvent apparaître autour des boutonnières, des trous de finition ou des raccords filetés. Un traitement thermique irrégulier peut entraîner une rupture prématurée par fatigue, une mauvaise rétention du calibre ou la perte des boutonnières.
Un embout de haute qualité nécessite donc un acier de corps qui équilibre dureté, ténacité, résistance à la fatigue, résistance à l'usure, stabilité thermique et usinabilité.
Principaux modes de rétention des boutons en carbure
Il existe trois méthodes courantes pour fixer les boutons en carbure dans le corps d'un foret à roche : le brasage, le pressage à froid et l'insertion à chaud.
Brasage
Le brasage fut l'une des premières méthodes de fixation des boutons. Le bouton en carbure est placé dans un trou préparé et assemblé à l'aide d'un alliage de brasage, souvent à base de cuivre ou d'argent.
Cette méthode peut présenter des exigences relativement faibles en matière de précision des boutonnières et de dimensions des boutons. Toutefois, le procédé requiert un contrôle rigoureux de la température, des surfaces de jonction propres, un alliage de brasage adapté et un jeu de joint correct. Un brasage de mauvaise qualité peut engendrer des porosités, une résistance insuffisante du joint, des défauts esthétiques et une usure prématurée des boutons.
Les embouts à boutons brasés peuvent encore convenir à certaines applications de petit diamètre ou peu exigeantes, mais ils sont généralement moins adaptés aux embouts à boutons filetés à fort impact utilisés sur les installations hydrauliques modernes.
pression à froid
Le pressage à froid utilise un ajustement serré. Le bouton en carbure est inséré par pression dans un alésage plus petit grâce à une force extérieure. La différence entre le diamètre du bouton et celui de l'alésage crée la force de maintien.
Le pressage à froid est relativement simple à comprendre et permet une production efficace. Cependant, il peut aussi engendrer des contraintes locales importantes dans le carbure et le corps de l'outil. Un serrage incorrect peut entraîner des fissures dans le carbure lors de l'installation, ou des dommages au niveau du corps de l'outil autour du trou de boutonnière.
Les forets pressés à froid peuvent donner de bons résultats dans certaines applications, mais leur stabilité à long terme dépend fortement de la précision d'usinage, des propriétés des matériaux, du contrôle des interférences et des conditions de perçage.
Insertion à chaud
L'insertion à chaud exploite la différence de dilatation thermique entre le corps du foret et le bouton en carbure. Le corps en acier est chauffé, ce qui provoque la dilatation de l'alésage du bouton. Le bouton en carbure peut alors être installé avec une force mécanique réduite. Lors du refroidissement du corps, l'alésage se contracte et assure un ajustement serré et précis autour du bouton.
Cette méthode permet de réduire les dommages lors de l'installation, car le corps en carbure et en acier n'est pas soumis à la même forte pression qu'avec l'insertion à froid. Correctement maîtrisée, l'insertion à chaud assure un maintien stable des boutons pour les embouts filetés haute performance.
Le procédé doit être soigneusement conçu. La température de chauffage, le diamètre du trou, le diamètre du bouton, la valeur d'interférence, la composition de l'acier du corps, la méthode de refroidissement et les conditions de traitement thermique influent tous sur le résultat final.
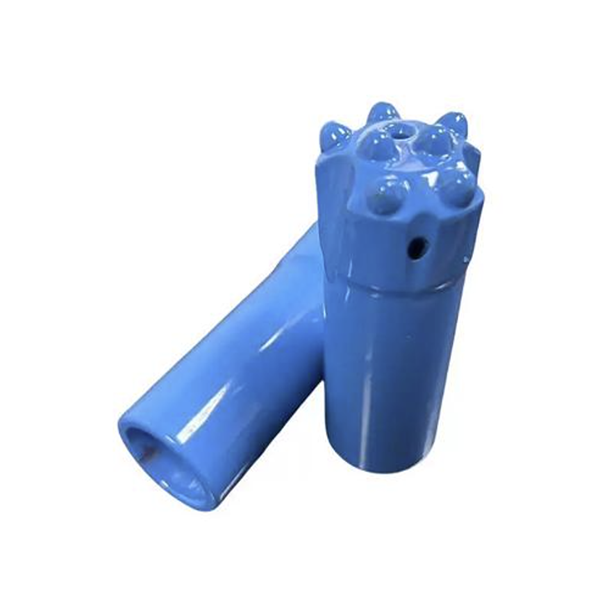
Exigences relatives aux matériaux pour les corps de forets à insertion à chaud
L'acier choisi pour les forets à insertion à chaud doit répondre à plusieurs exigences.
Premièrement, le corps du trépan doit présenter une dureté et une résistance suffisantes après traitement thermique. L'article source indique une plage de dureté de référence d'environ 40 à 50 HRC pour le corps du trépan après traitement thermique. Cette valeur ne doit pas être considérée comme une spécification de production universelle. La valeur cible optimale dépend du diamètre du trépan, de la granulométrie des carbures, des caractéristiques de la roche et des normes d'ingénierie du fabricant.
Deuxièmement, l'acier doit présenter une bonne ténacité. Un acier trop dur risque de se fissurer autour des boutonnières ou des filetages. Un acier trop mou risque de se déformer sous l'effet d'un choc et de laisser les boutons se desserrer.
Troisièmement, il doit présenter une bonne résistance à la fatigue et à l'usure. Le corps du trépan est soumis à des cycles d'impact répétés et à un contact abrasif avec les déblais de forage et la paroi du trou.
Quatrièmement, l'acier doit présenter une stabilité thermique suffisante et un coefficient de dilatation thermique approprié. Ces caractéristiques permettent au corps du foret de se dilater de manière prévisible lors de l'insertion à chaud et de conserver sa force de maintien après refroidissement.
Enfin, le matériau doit être usinable. Les forets à boutons filetés nécessitent un usinage précis du filetage, des trous de boutonnière, des trous de rinçage, du profil de la face et des rainures d'évacuation des copeaux. Un mauvais état de surface ou des marques d'usinage peuvent créer des zones de concentration de contraintes et provoquer des fissures de fatigue après traitement thermique.
Considérations relatives à la conception des alliages
Les aciers haute performance pour forets à boutons sont généralement composés d'alliages de carbone, de chrome, de nickel, de molybdène, de vanadium, de manganèse et de silicium. Chaque élément confère des propriétés spécifiques.
Le carbone influe sur la résistance et la dureté, mais une teneur excessive en carbone peut réduire la ténacité et rendre l'acier plus difficile à usiner.
Le chrome peut améliorer la trempabilité, la résistance à l'usure, la stabilité au revenu et la résistance à la corrosion.
Le nickel est souvent utilisé pour améliorer la ténacité, notamment la résistance aux chocs et les performances à basse température.
Le molybdène peut améliorer la résistance au revenu et réduire la sensibilité à la fragilisation par revenu.
Le vanadium peut contribuer à l'affinage du grain et au renforcement lorsqu'il est contrôlé de manière appropriée.
L'article source mentionne une nuance d'acier historiquement recommandée, le Q45NiCr1Mo1VA, pour les corps de forets à plaquettes ferreuses. Cette référence technique doit être considérée comme une recommandation universelle. Le choix de l'acier doit être validé par des essais métallurgiques, des essais de procédé et des données de performance sur le terrain. Les fabricants doivent s'assurer que tout matériau est conforme à leurs plans, à leur système qualité, aux exigences de leurs clients et aux normes applicables.
Circuit de fabrication et contrôle qualité
Un processus de fabrication contrôlé de boutons-poussoirs peut comprendre :
Préparation d'ébauches à partir de barres ou de pièces forgées
Usinage du profil de la mèche, des rainures de rinçage, des trous d'eau et du filetage
Traitement thermique du corps du mors
Perçage ou alésage de précision des boutonnières
Mesure et vérification des dimensions des trous
Préparation des boutons en carbure
Insertion à chaud
Nettoyage de surface
Protection contre la corrosion
Inspection finale et emballage
Les surfaces des filetages et des boutonnières méritent une attention particulière. Les marques d'outils, les rayures, la rugosité et les défauts de surface peuvent amorcer la fatigue. L'article souligne que les défauts d'usinage peuvent être amplifiés lors du traitement thermique, engendrant des risques de défaillance prématurée.
La précision des boutonnières est essentielle car l'insertion à chaud dépend d'un ajustement rigoureux. Les dimensions, la circularité, l'état de surface et l'emplacement des trous doivent être vérifiés avant la pose des boutons.
Contrôles du traitement thermique
Le traitement thermique détermine si l'acier sélectionné possède les propriétés escomptées. L'objectif n'est pas simplement d'atteindre la dureté. Le procédé doit créer une microstructure qui confère ténacité, résistance, résistance à l'usure et tenue à la fatigue au niveau de dureté requis.
Un procédé contrôlé peut comprendre un traitement de stabilisation ou de relaxation des contraintes, un préchauffage, une austénitisation, une trempe et un revenu. Le recours à une atmosphère protectrice ou au traitement sous vide peut contribuer à réduire l'oxydation et la décarburation.
Un chauffage rapide ou irrégulier peut engendrer des contraintes thermiques. Une trempe incorrecte peut provoquer des déformations ou des fissures. Un revenu inadéquat peut entraîner une fragilité excessive ou réduire la tenue des boutons.
C’est pourquoi les paramètres de traitement thermique doivent être élaborés et validés par des ingénieurs des matériaux qualifiés. Les valeurs historiques et les exemples d’équipements tirés d’articles techniques constituent des références utiles, mais ne sauraient se substituer à une validation en cours.
Conclusion
L'insertion à chaud est une méthode de fixation des boutons de carbure performante pour les trépans à boutons filetés utilisés dans les applications de forage de roche exigeantes. Son succès repose sur bien plus que le simple chauffage du corps du trépan et l'installation des boutons. Des performances fiables nécessitent un acier adapté, un serrage contrôlé, des trous de boutonnière précis, un traitement thermique stable, un usinage propre et un contrôle final rigoureux.
Lorsque le matériau du corps du trépan et le contrôle du processus sont adaptés aux conditions de forage, les trépans à boutons à insert chaud peuvent offrir une meilleure rétention des boutons, une meilleure résistance à la fatigue, une durée de vie plus longue et un coût de forage par mètre inférieur.



