
Acier creux de qualité pour tiges de forage haute résistance
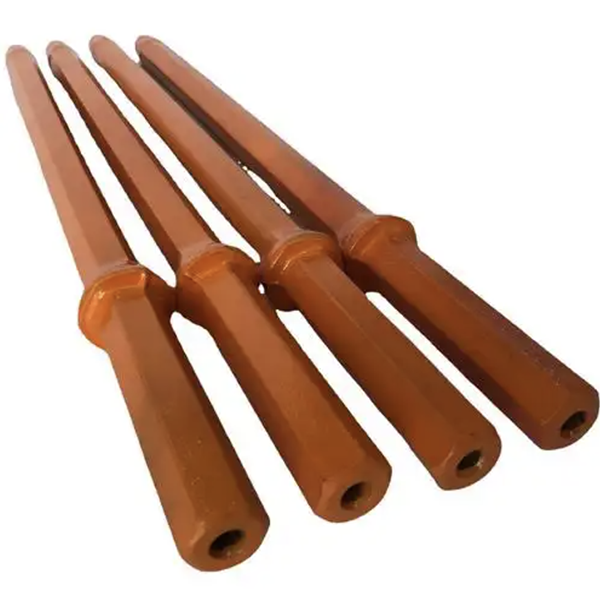
Les tiges de forage robustes transmettent l'énergie d'impact et la rotation des perforatrices hydrauliques au trépan. Leur corps creux en acier doit résister à des impacts répétés à haute énergie, au couple, à l'abrasion et aux agents corrosifs tels que l'eau ou l'air de rinçage. À mesure que les équipements de forage deviennent plus puissants, la qualité et la régularité de l'acier creux sont des facteurs de plus en plus importants pour la durée de vie des tiges et la fiabilité du forage.
Le procédé de fabrication des tiges creuses en acier influe sur leurs dimensions, leur structure interne, leur état de surface et leur résistance à la fatigue. Cet article passe en revue deux méthodes de production courantes et les facteurs de qualité qui influent sur les performances des tiges de forage haute performance.
Exigences relatives aux tiges de forage robustes
Les tiges de forage haute performance fonctionnent dans des conditions extrêmes. L'article source décrit des installations hydrauliques produisant des milliers d'impacts par minute, avec une énergie d'impact élevée et un couple important. La tige doit transmettre cette énergie par ondes de choc tout en tournant et en transportant le fluide de rinçage dans son canal interne.
En fonctionnement, le corps de la tige subit des contraintes d'impact, de flexion, de torsion et de fatigue. Sa surface extérieure est en contact avec la roche et la paroi du forage, tandis que l'orifice de rinçage interne est exposé à l'eau ou à l'air sous pression et aux déblais abrasifs. Cette combinaison fait de la tige creuse en acier un élément essentiel du système de forage.
L'article décrit un marché en pleine expansion pour les barres d'armature haute résistance, notamment les gammes T51, T45 et H35. Il indique également que les barres d'armature de fabrication nationale ont conquis une part de marché importante, tandis que la variabilité de la durée de vie et la résistance à la fatigue demeurent des préoccupations pour certains produits. Ces chiffres de marché sont issus de l'article et doivent être comparés aux données régionales actuelles.
Deux voies de production pour l'acier creux
L'article décrit deux procédés de fabrication pour l'acier creux.
La première méthode consiste à percer un lingot massif puis à le laminer à l'aide d'un mandrin ou d'une barre de noyau. Voici un procédé simplifié :
sidérurgie et raffinage
Coulée continue d'un gros lingot
Laminage initial pour ouvrir et façonner la billette
Perçage mécanique du trou central
Insertion d'une barre centrale
Laminage pour former l'acier creux
La seconde méthode utilise le perçage et le laminage à chaud. Un lingot rond est chauffé, percé pour créer un trou central, son diamètre est réduit, puis il est laminé pour obtenir la section creuse finale.
Chaque procédé présente des avantages et des inconvénients. Le perçage et le laminage des barres de noyau permettent d'obtenir une géométrie interne maîtrisée et un flux de métal optimal lorsqu'ils sont correctement exécutés. Le perçage à chaud et le laminage peuvent offrir des avantages en termes de rendement, de coût de production et de flexibilité de fabrication. Le choix du procédé le plus adapté dépend de la nuance d'acier, des dimensions du produit, des équipements, des objectifs de qualité et du volume de production.
Comment la fabrication affecte la qualité des produits
La géométrie interne des tiges d'acier creuses influe sur la façon dont elles supportent la charge. Lors du forage, un alésage décentré peut engendrer des épaisseurs de paroi irrégulières. Les transitions internes abruptes peuvent concentrer les contraintes et devenir des points d'amorçage de fissures de fatigue.
L'acier creux laminé et perforé à chaud peut présenter des difficultés spécifiques. Les marques hélicoïdales ou les petites fissures superficielles, internes ou externes, peuvent affecter sa durée de vie si elles ne sont pas maîtrisées. Ces défauts peuvent s'aggraver lorsque la barre est soumise à des chocs et des flexions répétés.
Les fabricants doivent donc surveiller :
Dimensions extérieures et profil
Diamètre et concentricité du trou intérieur
Uniformité de l'épaisseur de la paroi
Rectitude
État de surface interne et externe
Décarburation et mise à l'échelle
propriétés mécaniques
Niveau de propreté et d'inclusion de l'acier
Les exigences d'inspection doivent tenir compte de la conception de la tige et des conditions de fonctionnement. Les critères d'acceptation de surface et dimensionnelle doivent être définis avant la production et appliqués de manière uniforme.
Propreté et homogénéité de l'acier
L'article identifie l'acier 23CrNi3Mo comme un acier couramment utilisé pour les tiges de forage robustes et note que les exigences chimiques et mécaniques nominales peuvent être comparables d'un fournisseur à l'autre, tandis que la propreté et la constance diffèrent.
Les facteurs clés comprennent la teneur en soufre et en aluminium, les niveaux de gaz dissous tels que l'azote et l'hydrogène, la morphologie des inclusions et la stabilité de la microstructure à faible grossissement.
Ces facteurs sont importants car les inclusions, les défauts liés aux gaz et les hétérogénéités locales peuvent réduire la résistance à la fatigue. Sous l'effet d'impacts répétés, un petit défaut interne ou de surface peut amorcer une fissure. L'amélioration du contrôle et de l'inspection lors de la fabrication de l'acier contribue à réduire ce risque.
La composition chimique à elle seule ne détermine pas la qualité. Deux coulées présentant une composition chimique nominale similaire peuvent avoir des performances différentes si leur propreté, leur ségrégation, leurs défauts internes ou leur microstructure diffèrent.
Adaptation de l'acier creux au processus de fabrication des barres
L'acier creux n'est que la matière première. La tige de forage finie dépend également de l'usinage, du filetage, du traitement thermique, du redressage et du contrôle final.
L'acier doit être adapté à l'ensemble du processus de fabrication. Des variations de dureté ou de microstructure peuvent affecter l'usinage et le comportement au traitement thermique. Un défaut de rectitude ou une épaisseur de paroi irrégulière peuvent engendrer des problèmes lors du filetage et en service.
Un programme d'approvisionnement fiable doit inclure la certification des matériaux, la traçabilité des procédés de fabrication, des tolérances dimensionnelles convenues, des limites de défauts et un examen périodique des performances. Les données de terrain relatives aux mètres forés, à la localisation des ruptures, à l'usure des filetages et aux temps d'arrêt permettent d'identifier l'origine d'un problème : acier creux, étapes de traitement en aval ou conditions d'exploitation.
Conclusion
Les procédés de fabrication par perçage et par emboutissage à chaud permettent tous deux de produire de l'acier creux pour les tiges de forage de forte section, à condition d'être correctement maîtrisés. Leurs performances dépendent de la géométrie interne, de l'homogénéité de l'épaisseur des parois, de la qualité de surface, de la propreté de l'acier et de la stabilité de ses propriétés mécaniques.
Pour les fabricants de tiges de forage et les entreprises de forage, l'objectif est d'évaluer l'ensemble de la chaîne de matériaux et de fabrication. Un acier creux homogène confère à la tige une base plus robuste, gage d'une durée de vie en fatigue fiable, d'un usinage prévisible et de performances de forage performantes.



