
Modes de défaillance des trépans transversaux et comment prolonger leur durée de vie lors du forage de roches
Cross bits remain widely used in coal mining, tunneling, quarrying, and general rock drilling. Their simple geometry, strong cutting structure, and practical performance make them suitable for many low- to medium-power drilling applications. However, a cross bit is also a consumable tool that operates under repeated impact, rotation, abrasion, and heat.
When a cross bit fails early, the cost is not limited to replacing the bit. Premature failure can reduce penetration rate, interrupt drilling, damage the drill steel, block flushing holes, create poor-quality holes, and increase labor time. In difficult cases, a broken component may require recovery work or result in an abandoned hole.
Most cross bit failures are related to one or more of four areas: bit design, material quality, manufacturing process, and field operation. Understanding the typical failure modes helps operators and drilling-tool buyers make better choices and improve tool life.
1. Bit Skirt Expansion and Cracking
One common failure is skirt expansion, often followed by cracking. The skirt is the lower body section of the cross bit that connects the bit to the drill steel. It must remain dimensionally stable while transferring impact energy and maintaining a secure connection.
When the skirt expands, the internal taper or connection area can become loose. The bit may gradually move deeper onto the drill steel, while the shank can create a step or wear point at the bottom of the skirt. This can lead to loose connections, blocked flushing holes, broken fragments, shank breakage, and premature bit failure.
Skirt expansion can occur when the bit body lacks sufficient structural strength for the applied load. If the skirt wall is too thin, the taper-hole angle is unsuitable, or the insert depth is insufficient, the bit body may not provide enough support.
Material properties also matter. A bit body that is too hard may become brittle and crack under impact. A body that is too soft may deform or expand more easily. The correct heat-treatment condition must balance toughness, hardness, and resistance to deformation.
Operational practices can make the problem worse. Poor fit between the shank and taper hole, incorrect bit installation or removal, excessive hammering, and improper regrinding can all damage the connection area. Operators should inspect the mating surfaces regularly and avoid using damaged drill steel with a new bit.
2. Fatigue Fracture of the Bit Body
Fatigue fracture is another major failure mode. It is often found in the “waist” area of the bit body, near the transition between the shank section and the lower part of the bit skirt.
This location can have a relatively small cross-section and may experience stress concentration during repeated impact cycles. Every blow from the rock drill creates a load cycle. Over thousands of cycles, even a small geometric defect or surface flaw can become the starting point for a fatigue crack.
L'article source indique qu'une grande partie des ruptures du corps du trépan se produisent dans cette zone de transition. Ceci souligne l'importance d'une conception structurelle lisse et d'une fabrication soignée.
Plusieurs facteurs peuvent augmenter le risque de fracture de fatigue :
Épaisseur de paroi de jupe insuffisante
Transitions nettes entre les surfaces internes et externes
petits rayons de congé ou angles vifs
Résistance ou ténacité insuffisante du matériau
Traitement thermique inégal
Marques d'usinage grossières et défauts de surface
Absence de renforcement de surface ou de protection contre la corrosion
Mauvais contact entre la tige et la connexion du foret
Impact excentrique lors du forage
Les méthodes de retrait inappropriées, comme le fait de frapper le foret avec un marteau à main, peuvent être utilisées.
Une bonne conception de foret doit éviter les variations brusques d'épaisseur. Des rayons de courbure réguliers et une géométrie équilibrée contribuent à réduire la concentration des contraintes. Lors de la fabrication, les marques d'usinage doivent être maîtrisées et le traitement thermique doit garantir des propriétés homogènes dans les zones critiques.
Sur le terrain, les opérateurs doivent éviter de forcer le forage d'un trépan usé après avoir constaté des vibrations excessives ou un impact anormal. Une petite fissure peut se propager rapidement sous l'effet de charges répétées.
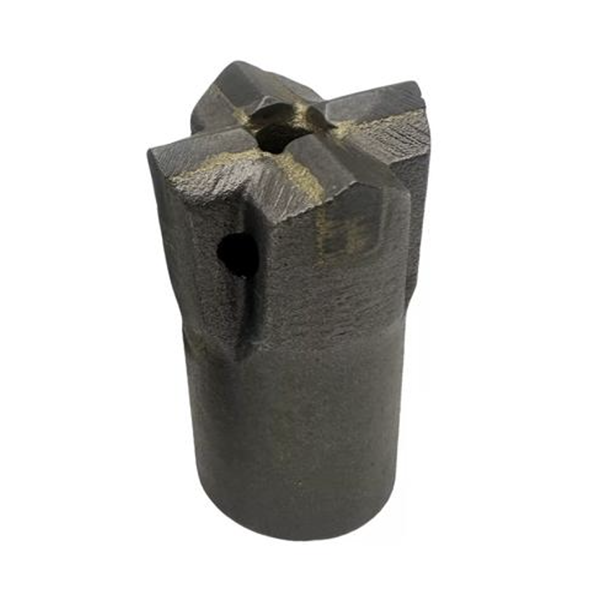
3. Perte d'insert et séparation de la lame
Les forets transversaux utilisent généralement des plaquettes en alliage dur ou des éléments de coupe en carbure. Si ces plaquettes se desserrent, se fissurent ou se détachent, les performances de perçage peuvent chuter rapidement.
La perte d'inserts est généralement liée à une mauvaise qualité de brasage ou d'assemblage. Le corps en acier, l'insert en carbure, le matériau d'apport et la conception de l'assemblage doivent être parfaitement compatibles. Si le processus de brasage n'est pas correctement maîtrisé, l'assemblage risque de ne pas présenter une résistance suffisante pour supporter des chocs répétés et des cycles thermiques.
La géométrie du logement de l'insert est également importante. Ce logement doit supporter correctement le carbure tout en permettant une épaisseur de brasure et un flux de matière adéquats. Si l'insert n'est pas correctement positionné, le contact peut être irrégulier et la charge peut se concentrer sur une petite surface.
Les causes potentielles de perte de l'insert comprennent :
Température ou durée de brasage incorrecte
Alliage de brasage incompatible
contamination de surface avant brasage
Géométrie de poche d'insertion incorrecte
Mauvais positionnement de l'insert
Charge d'impact excessive
forage à sec et surchauffe
Vibrations importantes dues à un mauvais alignement de perçage
Les fabricants doivent utiliser des procédures de brasage contrôlées et vérifier la qualité de la pose des inserts. Les opérateurs doivent s'assurer de l'efficacité du rinçage et interrompre le forage si un insert se desserre ou s'endommage.
4. Fracture précoce des carbures
Les plaquettes en carbure sont extrêmement dures et résistantes à l'usure, mais elles ne sont pas à l'abri des dommages. Une défaillance prématurée du carbure peut se manifester par des ébréchures sur les arêtes, des cassures d'angles, des fissures, des plaquettes fracturées ou même la perte complète de la plaquette.
La cause peut être liée à la conception du trépan, à la qualité du carbure, à la qualité de fabrication, aux conditions de forage ou au comportement de l'opérateur. Un insert en carbure doit être suffisamment soutenu par le corps en acier et adapté à la nature de la roche. Un carbure adapté aux roches abrasives et dures peut se comporter différemment d'un carbure utilisé dans des formations plus tendres ou très fracturées.
Des pratiques de forage inappropriées sont souvent une cause majeure de défaillance prématurée des outils en carbure. Parmi les exemples courants, citons le forage à sec, la surchauffe, le fait de frapper le fond du trou sans pénétration suffisante, l'affûtage excessif du tranchant et l'utilisation du foret dans un trou endommagé ou irrégulier.
Le perçage à sec est particulièrement néfaste car il réduit le refroidissement et l'évacuation des déblais. La chaleur peut s'accumuler rapidement, fragilisant le joint brasé et augmentant les contraintes thermiques dans le carbure. Un rinçage insuffisant favorise également le broyage des déblais, ce qui accroît l'usure et les vibrations.
Le réaffûtage est un autre facteur important. Une fraise transversale usée doit être affûtée avant que le carbure ne soit trop endommagé. Cependant, un affûtage excessif peut créer un tranchant trop fin et fragile qui s'écaille rapidement. Le réaffûtage doit rétablir la géométrie de coupe prévue et non simplement enlever de la matière.
Mesures préventives pour une durée de vie plus longue des mèches transversales
Pour une durée de vie optimale d'un trépan transversal, il est essentiel de bien le choisir. La conception du trépan, la qualité du carbure, le corps en acier, le système de conicité et le système de rinçage doivent être adaptés à la dureté de la roche, à son abrasivité, à l'équipement de forage et au diamètre du trou.
Les opérateurs doivent également suivre une routine d'entretien préventif :
Vérifiez l'ajustement du foret et de la tige avant de percer.
Inspectez les plaquettes en carbure pour détecter toute fissure, tout desserrage et toute usure excessive.
Maintenir un rinçage efficace à l'air ou à l'eau
Évitez le forage à sec lorsque le rinçage est nécessaire.
Utilisez les paramètres d'impact, de rotation et d'avance corrects.
Réaffûtez les arêtes de coupe usées avant que des dommages importants au carbure ne surviennent.
Ne pas frapper l'embout lors de l'installation ou du retrait
Remplacez rapidement les tiges de foret endommagées, les queues usées et les tiges déformées.
Consigner les schémas de défaillance anormaux et examiner les conditions de forage
Conclusion
La défaillance d'un foret transversal est rarement due à un seul facteur. L'expansion de la jupe, la rupture par fatigue du corps, la perte de plaquettes et la casse du carbure peuvent résulter d'une combinaison de limitations de conception, de propriétés des matériaux, de variations de fabrication et d'une utilisation incorrecte.
Pour les entreprises de forage, la stratégie la plus efficace consiste à choisir un trépan transversal de qualité, adapté aux conditions de forage, et à l'utiliser en respectant les procédures de rinçage et d'entretien. Cette approche permet d'améliorer la régularité de la pénétration, de réduire les temps d'arrêt imprévus et de diminuer le coût total par mètre foré.



