
Filetage hélicoïdal rond et fraisage par tourbillonnement pour composants de forage de roche
Les raccords filetés sont essentiels dans les systèmes de forage de roche. Ils relient les tiges de forage, les adaptateurs de tige, les accouplements, les trépans et autres éléments de la garniture de forage. Dans les applications exigeantes des secteurs minier et de la construction, ces raccords doivent transmettre l'énergie d'impact et un couple élevé tout en résistant à la fatigue, à l'usure, aux vibrations et aux cycles répétés de serrage et de desserrage.
De nombreux filetages conventionnels présentent des flancs droits ou des profils angulaires. Cependant, certains composants de forage et d'exploitation minière à usage intensif utilisent des filetages hélicoïdaux ronds, parfois appelés filetages ondulés, car leur section axiale est constituée d'arcs lisses et continus. Ces filetages offrent un profil de connexion robuste, une bonne résistance aux chocs et une transmission de couple efficace.
Réaliser un filetage hélicoïdal rond avec précision peut s'avérer complexe, notamment sur des pièces longues et fines. Le tournage traditionnel peut être lent et difficile à maîtriser. Le fraisage par tourbillonnement offre une méthode de fabrication alternative permettant d'améliorer la productivité et d'obtenir une géométrie de filetage constante.
Qu'est-ce qu'un filetage hélicoïdal rond ?
On crée une surface hélicoïdale arrondie en déplaçant un profil générateur circulaire le long d'une trajectoire hélicoïdale cylindrique. Le centre du cercle générateur suit l'hélice, tandis que le profil circulaire reste orienté par rapport à l'axe du filetage.
Il en résulte un filetage au profil lisse et arrondi. Au lieu d'angles vifs, la crête et le fond sont reliés par des surfaces courbes. C'est cette géométrie qui explique pourquoi le profil peut être décrit comme un filetage ondulé.
Les filetages hélicoïdaux ronds sont utilisés dans diverses applications exigeantes, notamment :
Tiges de forage filetées et raccords en acier de forage
Adaptateur de tige et interfaces de couplage
Machines de forage de roche lourdes
outils de forage à tarière
Pompes à vis et équipements de convoyage
Composants mécaniques filetés de grande taille nécessitant une capacité de charge élevée
La géométrie précise du filetage doit être conçue en fonction des conditions de service prévues. Le diamètre, le pas, la profondeur du filetage, le rayon de crête, le rayon de fond, le matériau, le traitement thermique et la tolérance de raccordement influent tous sur les performances finales.
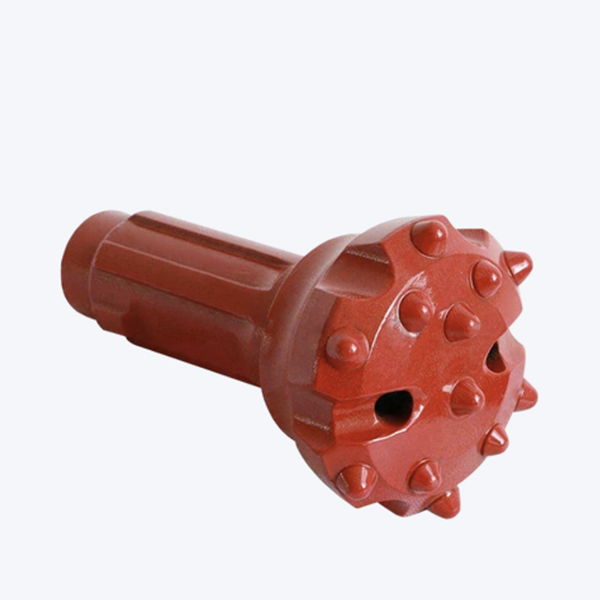
Avantages des profils de filetage ronds
Les profils de filetage ronds peuvent offrir des avantages utiles dans les applications de perçage à fort impact.
Tout d'abord, la géométrie lisse contribue à réduire la concentration des contraintes localisées. Les angles vifs peuvent devenir des points d'amorçage de la fatigue, notamment sous l'effet d'impacts et de rotations répétés. Une base et une crête arrondies permettent de répartir la charge plus progressivement sur la liaison.
Deuxièmement, ces filetages assurent une bonne rigidité de liaison. Lorsque le profil du filetage et les composants d'accouplement sont fabriqués avec précision, la liaison peut transmettre un couple important tout en maintenant un engagement stable.
Troisièmement, les filetages ronds peuvent offrir une forte résistance à la fatigue par impact. Les outils de forage de roche subissent des cycles de contrainte répétés, et non une charge statique unique. Un système de filetage doit résister aux effets combinés des impacts, des vibrations, de la torsion, de la flexion et de la contamination abrasive.
Enfin, l'article source indique que les filetages hélicoïdaux ronds peuvent être démontés rapidement dans certaines applications. En pratique, leurs performances dépendent de la propreté du filetage, de sa lubrification, de son état d'usure, de sa conception et du respect des procédures d'assemblage.
Défis de fabrication
Bien que les filetages ronds offrent des performances intéressantes, leur usinage est complexe. Leur pas important, leur faible profondeur de filetage et leur rapport longueur/diamètre élevé peuvent engendrer des difficultés de production.
Les tiges filetées longues présentent souvent une rigidité limitée. Lors de l'usinage, les forces de coupe peuvent engendrer des déformations et des vibrations. Si la pièce se déplace excessivement, le profil du filetage risque de devenir imprécis, l'état de surface de se dégrader et l'usure de l'outil de s'accroître.
Les méthodes de production traditionnelles peuvent inclure le tournage de formes ou l'usinage guidé par gabarit. Ces méthodes peuvent convenir aux petites séries, mais elles présentent plusieurs inconvénients :
faible efficacité d'usinage
Affûtage d'outils de forme complexe
Charge de travail élevée des opérateurs
Production de modèles difficile
Profil de filetage peu homogène
Coûts d'outillage et de mise en place plus élevés
Pour la production en grande série ou les composants à filetage long, les fabricants ont souvent besoin d'une méthode qui améliore à la fois la productivité et la répétabilité.
Le broyage par tourbillonnement comme alternative
Le fraisage par tourbillonnement est une méthode d'usinage dans laquelle une tête de coupe rotative usine une pièce qui tourne et avance axialement. Le mouvement relatif entre l'outil de coupe et la pièce crée le profil du filetage.
Pour les filetages hélicoïdaux ronds, on peut utiliser un système de taillage par rotation interne. La pièce est fixée sur un tour ou une machine adaptée, tandis qu'une tête de taillage dédiée remplace un chariot porte-outil classique ou est montée à l'emplacement requis. La rotation de la pièce et l'avance axiale sont synchronisées de sorte qu'un tour de la pièce corresponde au pas de filetage souhaité.
La tête de coupe tourne à une vitesse bien supérieure à celle de la pièce à usiner. Cela permet à un outil de coupe relativement simple d'usiner le profil arrondi du filetage à mesure que la pièce avance.
Comparé au tournage de forme, le fraisage par tourbillonnage peut offrir plusieurs avantages :
efficacité d'usinage accrue
Affûtage et remplacement des lames facilités
Effort réduit de l'opérateur
Meilleur contrôle du profil du filetage
Finition de surface améliorée
Adaptabilité aux machines-outils à usage général modifiées
L'article source indique que le fraisage par rotation peut améliorer l'efficacité de façon significative par rapport aux méthodes de tournage traditionnelles. L'amélioration réelle dépend de la rigidité de la machine, des dimensions de la pièce, du matériau de l'outil, des paramètres de coupe, du temps de réglage et du volume de production.
Configuration et alignement de la machine
Un réglage correct est essentiel. La tête de fraisage doit être positionnée avec précision par rapport à l'axe de la pièce. Le diamètre de coupe et le décalage doivent correspondre à la géométrie du filetage requise.
Le choix de l'engrenage de la machine doit également être effectué avec soin. Le pas du filetage est déterminé par la relation entre la rotation de la broche et le déplacement du chariot. Un défaut de synchronisation empêchera d'obtenir un filetage conforme aux spécifications.
Pour les barres longues et fines, des supports fixes peuvent être nécessaires afin de réduire la déformation et les vibrations. Les lunettes fixes avant, les lunettes fixes arrière ou les systèmes de support combinés permettent d'améliorer la rigidité pendant l'usinage. Les systèmes de support magnétiques modernes ou spécialisés peuvent réduire davantage les vibrations, le cas échéant.
L'article indique que les filetages à grand pas nécessitent souvent une faible vitesse de pièce. Une plage de vitesse d'environ 0,5 à 5 tours par minute est présentée comme référence. Dans certains cas, un réducteur de vitesse peut être nécessaire dans le système d'entraînement principal. Ces valeurs doivent être validées pour la machine, l'outil de coupe, le matériau et le filetage utilisés.
Paramètres de coupe et outillage
Les performances du fraisage par rotation dépendent de la combinaison optimale de la vitesse de coupe, de la vitesse de l'outil, de l'avance par dent, de la profondeur de coupe et de la vitesse de la pièce.
Pour de nombreux filetages hélicoïdaux ronds, la profondeur totale peut être usinée en une seule passe. Si la profondeur est importante, comme supérieure à 8 mm dans l'exemple donné, plusieurs passes peuvent être nécessaires. L'usinage en plusieurs passes exige un alignement de phase précis. L'outil de coupe doit pénétrer à nouveau dans le profil ondulé précédemment formé, à l'endroit exact. Un décalage de phase lors de la seconde passe risque d'endommager le filetage.
Le choix du matériau de l'outil doit être déterminé en fonction du matériau de la pièce, de sa dureté, de la vitesse de coupe et de la finition souhaitée. La source cite les nuances de carbure YT15 et YC8 comme exemples historiques. Le choix actuel des outils doit suivre les recommandations du fournisseur et être validé par des essais contrôlés.
Refroidissement, contrôle des puces et sécurité
Le fraisage par rotation rapide peut générer des températures de coupe élevées en raison de la rotation rapide de l'outil. L'air comprimé ou la coupe à sec peuvent être utilisés dans certains environnements de production, mais le refroidissement par brumisation, lorsqu'il est correctement appliqué, permet de réduire la température de coupe et la déformation thermique de la pièce.
La réduction de la chaleur permet d'allonger la durée de vie de l'outil de coupe, de préserver la qualité de surface et d'assurer la précision dimensionnelle. La stratégie de refroidissement doit être adaptée au matériau, à l'outil de coupe, à l'enceinte de la machine et aux exigences de sécurité locales.
La maîtrise des copeaux est également essentielle. La profondeur de coupe et la section transversale des copeaux varient constamment lors de l'usinage de filetages ronds ; les copeaux peuvent donc se détacher de manière imprévisible et être projetés hors de la zone de coupe. Il est par conséquent indispensable d'utiliser un dispositif de protection. Les opérateurs doivent respecter les consignes de sécurité machine, porter les équipements de protection individuelle appropriés et se tenir à l'écart des composants en rotation.
Conclusion
Round helicoid threads provide a useful connection form for demanding rock drilling and mining equipment. Their smooth curved geometry can support high torque transmission, good connection rigidity, and resistance to impact fatigue when correctly designed and manufactured.
Whirling milling offers an efficient way to machine these complex thread profiles. With accurate setup, stable workpiece support, synchronized feed, suitable cutting parameters, and proper cooling, manufacturers can improve productivity while maintaining profile accuracy and surface quality.
For drill rod and heavy equipment manufacturers, thread quality is not a minor detail. It is a core factor in reliable energy transfer, tool life, operator productivity, and total drilling cost.



