Comment les procédés de laminage d'acier creux affectent la durée de vie des tiges de forage H22
Comment les procédés de laminage d'acier creux affectent la durée de vie des tiges de forage H22
L'acier pour forets creux est la matière première de base utilisée pour la fabrication des tiges de forage. Son processus de laminage influe directement sur la qualité interne du trou, sa microstructure, sa résistance à la fatigue et sa durée de vie globale.
Pour les tiges de forage H22 en acier 40SiMnCrNiMo, on compare généralement trois procédés de fabrication : le forage et le laminage à chaud après carottage, le perçage à chaud suivi d’un étirage à chaud, et le perçage à chaud suivi d’un laminage à chaud. Chaque méthode induit des états de surface internes différents et influe donc sur les performances de la tige de forage dans les applications minières.
Trois méthodes de production d'acier creux
Laminage à chaud par forage et carottage
Ce procédé commence par le perçage d'un trou traversant dans une billette d'acier massif à l'aide d'une perceuse à trous profonds. La billette est ensuite laminée à chaud sur un mandrin.
Le trou interne étant réalisé par usinage, sa surface intérieure est lisse et exempte des défauts typiques de perçage tels que les déchirures et les rayures. Il offre également une grande précision dimensionnelle. Ses principaux inconvénients sont une utilisation moindre des matériaux, un coût d'usinage plus élevé et une productivité réduite.
Piercing chaud et dessin chaud
Dans ce procédé, la billette chauffée est percée à l'aide d'un poinçon Mannesmann afin de former une ébauche creuse. Cette ébauche est ensuite réduite aux dimensions voulues par étirage à chaud.
Ce procédé offre une productivité et un rendement élevés, ce qui en fait une méthode courante pour l'acier à forets creux hexagonaux H22. Cependant, l'opération de perçage peut engendrer des déchirures et des microfissures sur la paroi interne. Ces défauts peuvent devenir des points d'amorçage de fissures de fatigue lors du perçage.
Piercing et roulage à chaud
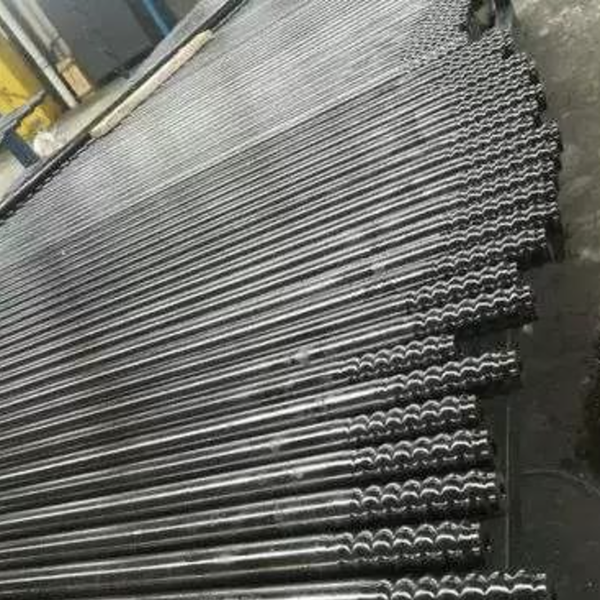
Cette méthode commence également par un perçage à chaud, mais l'ébauche creuse est réduite par laminage à chaud sur mandrin plutôt que par étirage à chaud.
Comparé à l'étirage à chaud, le laminage à chaud permet d'obtenir une déformation plus uniforme et une meilleure continuité du métal. Il offre un potentiel accru d'amélioration de la microstructure et une durée de vie plus longue.
La qualité des surfaces internes est importante
La surface interne de l'acier creux est importante car les défauts à l'intérieur du trou de rinçage peuvent concentrer les contraintes sous des charges d'impact répétées.
L'acier laminé à chaud percé et carotté présente généralement une paroi intérieure lisse, sans défauts de déchirure ni de pliage. Les matériaux perforés à chaud peuvent présenter divers degrés de déchirure, de rayures et d'oxydation. Parmi les deux procédés de perforation à chaud, la perforation à chaud suivie d'un laminage à chaud permet d'obtenir une qualité de trou interne légèrement supérieure à celle obtenue par perforation à chaud suivie d'un étirage à chaud.
Résultats des tests de durée de vie industrielle
Lors d'essais sur le terrain, de l'acier creux hexagonal H22 a été produit à partir d'une même coulée de billette 40SiMnCrNiMo selon les trois méthodes. Le traitement thermique ultérieur a été standardisé et les tiges de forage finies ont été testées lors d'opérations de forage minier.
Les tiges de forage laminées à chaud, percées et carottées, ont présenté la durée de vie moyenne la plus élevée. La durée de vie moyenne des tiges de forage fabriquées par perçage à chaud et étirage à chaud, ainsi que par perçage à chaud et laminage à chaud, était globalement similaire.
Cependant, les modes de défaillance différaient. Les barres percées et étirées à chaud étaient plus susceptibles de subir une rupture prématurée par fatigue, amorcée par le trou interne. Les barres percées et laminées à chaud présentaient une structure plus uniforme et, après optimisation du procédé, un potentiel de durée de vie maximale plus élevé.
Conclusion
La technologie de laminage des tiges creuses influe directement sur leur durée de vie en fatigue. Le laminage à chaud après perçage et carottage offre la meilleure qualité de perçage interne et la meilleure résistance à la fatigue, malgré un coût plus élevé et un rendement moindre.
Le perçage à chaud suivi d'un laminage à chaud permet une déformation plus uniforme que l'étirage à chaud et offre un potentiel accru d'amélioration de la microstructure et d'allongement de la durée de vie maximale des tiges de forage H22. Pour les fabricants et les entreprises de forage, la maîtrise de la qualité interne du trou est essentielle pour réduire les ruptures par fatigue et améliorer la fiabilité du forage en roche.