
Pourquoi le corps de l'embout bouton est plus important que la plupart des acheteurs ne le pensent
On juge souvent une fraise à boutons en fonction de ce que tout le monde voit en premier : les boutons en carbure.
C'est logique. Les boutons sont les points de coupe. Ils frappent la roche, écrasent la surface et subissent l'usure la plus importante. Mais la fiabilité du carbure dépend de celle du corps en acier qui le maintient.
Lorsqu'un foret à molette fileté s'use prématurément, la cause n'est pas toujours liée à la qualité du carbure ou aux paramètres de perçage. Le problème peut survenir bien plus tôt, dès la fabrication du corps du foret.
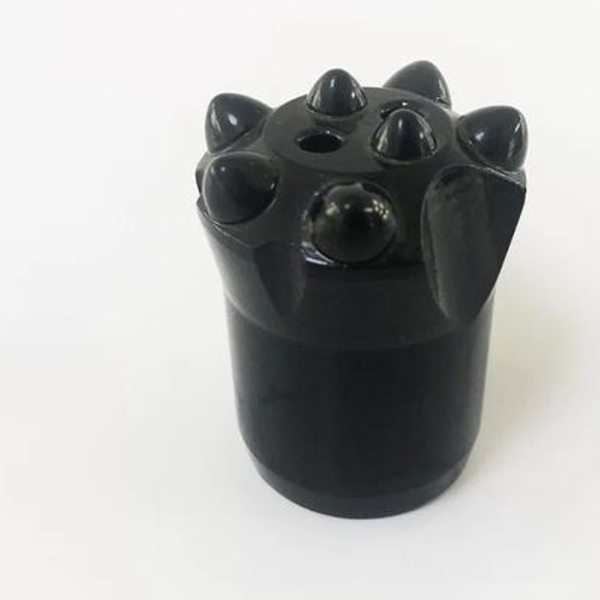
Le corps du trépan doit maintenir fermement les plaquettes en carbure, transmettre l'énergie d'impact à travers la garniture de forage, résister à la rotation et à l'abrasion, et supporter des cycles de contrainte répétés dans la roche dure. Sa résistance, sa ténacité, sa précision dimensionnelle et sa structure interne influent toutes sur sa durée de vie.
C'est pourquoi la méthode de fabrication est importante.
Le corps constitue la base structurelle d'un bouton.
Le corps d'un trépan de forage est soumis à des conditions extrêmes. Chaque impact se propage à travers l'adaptateur de tige et la tige de forage avant d'atteindre le trépan. Le corps doit transmettre cette énergie aux pastilles de carbure sans se fissurer, se déformer ni permettre le desserrage des sièges de pastilles.
Simultanément, le trépan tourne sous charge. Les déblais et l'eau de rinçage circulent dans les canaux de coupe et d'évacuation. Le raccord fileté est serré, desserré et soumis à des vibrations de manière répétée.
Une bonne partie du corps doit équilibrer des besoins contradictoires :
Haute résistance à la déformation
Résistance aux impacts répétés
Résistance à l'usure autour des filetages et des dispositifs de rinçage
Géométrie précise des boutonnières
Dimensions stables pour un accouplement fiable avec la garniture de forage
Propriétés des matériaux constantes d'un lot à l'autre
Aucune propriété ne suffit à elle seule. Un corps très dur mais cassant peut se fissurer sous l'effet d'un choc. Un corps résistant mais trop mou peut s'user rapidement ou perdre son soutien autour des pastilles de carbure. Le processus de fabrication contribue à déterminer si cet équilibre est atteint.
Quatre façons courantes de fabriquer un corps de bouton
Pour former le corps d'un embout de foret, les fabricants peuvent utiliser l'usinage, l'extrusion à froid, l'extrusion à chaud ou le forgeage à chaud. Chaque méthode présente des avantages et des inconvénients.
L'usinage est simple. On peut découper une pièce dans une barre et lui donner la forme extérieure souhaitée. Cette méthode convient aux prototypes, aux petites séries ou aux conceptions simples. Cependant, elle peut générer davantage de déchets de matière et n'améliore ni la fluidité interne du métal ni la correction des discontinuités internes présentes dans la barre initiale. Pour une pièce soumise à des chocs fréquents, ces aspects sont importants.
L'extrusion à froid permet d'améliorer la densité et l'utilisation des matériaux, mais elle engendre des contraintes importantes. Elle nécessite un équipement performant et un outillage robuste. Elle est généralement plus adaptée aux composants plus petits et plus simples, ou à des conditions de production rigoureusement contrôlées.
L'extrusion à chaud réduit en partie la résistance à la déformation observée lors du formage à froid. Toutefois, sa capacité de formage et sa plage de contrôle du procédé peuvent encore limiter son utilisation pour les corps de boutons plus grands ou plus complexes.
Le forgeage à chaud est largement utilisé pour les composants d'outils à percussion car il combine la déformation plastique à haute température avec un formage contrôlé. Correctement conçu et maîtrisé, ce procédé permet d'obtenir des pièces quasi-définitives, d'améliorer le flux de matière et de favoriser une production en série efficace.
Cela ne signifie pas pour autant que tous les corps de trépan forgés à chaud sont automatiquement supérieurs. La qualité de l'outillage, le choix de l'acier, la maîtrise de la température, la séquence de forgeage, le traitement thermique, l'usinage et le contrôle qualité restent déterminants pour le résultat final. Cependant, ce procédé constitue une base solide pour les applications de forage de roche exigeantes.
Pourquoi le forgeage modifie la structure interne
Le principal avantage du forgeage ne réside pas simplement dans le fait qu'il donne à la pièce l'apparence d'un corps de bouton.
Lors d'une déformation contrôlée, le métal gagne en densité et en continuité structurelle. Les porosités et discontinuités internes sont réduites. Le flux de grains est orienté autour de la géométrie de la pièce. Dans les zones critiques soumises à des charges importantes, cela permet d'obtenir une meilleure résistance à la fatigue qu'une pièce formée uniquement par enlèvement de matière.
Imaginez ce que subit un mors en service. Son corps ne supporte pas une charge uniforme et constante. Il est frappé, tordu, rincé, chauffé, refroidi et soumis à des vibrations des milliers de fois. De petites faiblesses internes peuvent être à l'origine de dommages dus à la fatigue.
Un processus de forgeage bien conçu permet de placer le matériau là où il doit agir.
Elle permet également d'obtenir une structure plus homogène avant le traitement thermique final. Ce dernier ajuste ensuite la dureté et la ténacité finales, mais il est plus efficace lorsque le matériau de départ est déjà homogène.
La précision reste importante même après le forgeage
Le forgeage ne supprime pas l'usinage. Il modifie simplement les tâches que l'usinage doit accomplir.
Une ébauche forgée quasi-nette permet de réduire la quantité de matière à enlever ultérieurement. Le fabricant peut ainsi concentrer ses efforts d'usinage sur les éléments critiques : filetages, trous de boutonnière, canaux de rinçage, faces et transitions précises.
C’est important car les performances des boutons de connexion dépendent autant de leur géométrie que de leur matériau.
Les plaquettes en carbure nécessitent des alésages de diamètre, de profondeur et d'espacement corrects, ainsi qu'un état d'assise approprié. La conception de la face doit permettre un concassage efficace de la roche et une évacuation optimale des déblais. Le filetage doit présenter une forme et un engagement précis. Les alésages de finition doivent être positionnés et usinés de manière à éviter toute concentration de contraintes inutile.
Lorsque la pièce forgée présente une stabilité dimensionnelle, ces opérations de finition sont plus faciles à maîtriser. La réduction des découpes inutiles permet également une meilleure utilisation des matériaux et une production plus efficace.
Le contrôle des processus permet de distinguer un morceau de bois solide d'un morceau de bois risqué.
Le procédé de forgeage à chaud obéit à sa propre discipline.
La température de chauffage doit être adaptée à la nuance d'acier et au profil de formage. Une température insuffisante peut rendre le formage difficile et augmenter les contraintes sur la matrice. Une température excessive peut endommager la structure du grain, accroître l'oxydation et réduire la durée de vie de la matrice. La température doit être contrôlée en continu et ne pas être estimée visuellement.
L'état de la matrice est également important. Une matrice usée ou mal refroidie peut affecter les dimensions, la qualité de surface et la répétabilité. Les fabricants doivent maîtriser la température, la lubrification, l'alignement et la maintenance de la matrice pour garantir une production constante.
Vient ensuite le traitement thermique. La pièce forgée nécessite encore un cycle thermique contrôlé pour acquérir ses propriétés finales requises. Le nettoyage, l'homogénéité du chauffage, la trempe, le revenu et le contrôle restent essentiels.
En d'autres termes, le forgeage n'est pas un raccourci pour contourner le contrôle qualité. Il constitue une étape parmi d'autres d'un système qualité.
Questions que les acheteurs doivent poser à un fournisseur de boutons
Un acheteur n'a pas besoin d'être métallurgiste. Mais quelques questions pratiques peuvent révéler si un fournisseur comprend le produit au-delà de son apparence.
Demandez comment le corps du trépan est fabriqué. Demandez quelles nuances d'acier sont utilisées pour l'application prévue. Demandez comment sont contrôlés les trous de boutonnière, les filetages et les dispositifs de rinçage. Demandez quels traitements thermiques et contrôles de dureté sont effectués. Demandez si le fournisseur peut adapter le trépan à vos caractéristiques rocheuses, au modèle de votre foreuse, au filetage de votre tige et à votre mode de fonctionnement.
Examinez également les résultats qui comptent sur le terrain :
Durée de vie de jauge stable
Maintien sécurisé du bouton en carbure
Raccords filetés fiables
Résistance à la fissuration de la carrosserie
Performances de pénétration constantes
Coût prévisible par mètre foré
Un foret à boutons n'est pas qu'un simple assemblage de plaquettes en carbure. C'est un système mécanique complexe et finement conçu. Le corps du foret assure la cohésion de cet ensemble.
Lorsque le corps du trépan est fabriqué selon le procédé approprié et contrôlé avec soin, le reste du trépan a beaucoup plus de chances de fournir les performances attendues par l'équipe de forage.



